





Egyedi csavarkoncepciók szisztematikus átalakítása gyártható műszaki rajzokká: A funkció-folyamat-költség háromszög modell
Egyedi nem szabványos csavar a fejlesztés az ügyfél „vázlatkövetelményével” kezdődik – gyakran hozzávetőleges rajz, szóbeli leírás vagy mintadarab. A kihívás az, hogy ezt szisztematikusan lefordítsák egy teljesen meghatározott műszaki rajzra és gyártási specifikációra, amely legyártható, ellenőrizhető és költséghatékony. A Funkció-folyamat-költség háromszög egy jól bevált keretrendszer, amely három egymástól függő területet integrál: funkcionális teljesítménykövetelmények, gyártási folyamatok képességei és költségkorlátozások. Ez a cikk felvázolja a szisztematikus munkafolyamatot és a döntéshozatali kritériumokat ennek a modellnek az egyedi csavarok fejlesztésében történő alkalmazásához.
1. A háromszög modell: alapvető összetevők és kölcsönhatások
Az alábbi táblázat meghatározza a modell három pillérét, azok elsődleges elemeit, valamint a tervezésről gyártásra való átalakulást vezető kulcsfontosságú interakciókat.
| Pillér | Elsődleges elemek | Kulcs kölcsönhatások |
|---|---|---|
| Funkció | Terhelhetőség (szakító/nyírás/torzió), kifáradási élettartam, korrózióállóság, hőmérséklet-tartomány, összeszerelési mód és az illeszkedő alkatrészek kompatibilitása. | Meghatározza az anyagminőséget, a geometriát, a menetosztályt, a bevonat típusát és a hőkezelési követelményeket. |
| Folyamat | Gyártási módok: hidegfejezés, melegkovácsolás, CNC megmunkálás, menethengerlés, hőkezelés, felületbevonás/bevonás. | Korlátozza az elérhető tűréseket, a felületkezelést és a geometriai összetettséget; befolyásolja az anyag alakíthatóságát és költségét. |
| Költség | Szerszámamortizáció, anyaghozam, ciklusidő, másodlagos műveletek, ellenőrzési követelmények és MOQ-takarékosság. | Kiegyensúlyozza a teljesítménykövetelményeket a termelési mennyiséggel; döntéseket hoz a folyamatok kiválasztásáról és a tolerancia szigorításáról. |
Az egyedi csavarok sikeres fejlesztése iteratív optimalizálást igényel e három pilléren. A funkciót maximalizáló kialakítás lehet feldolgozhatatlan vagy gazdaságtalan; egy alacsony költségű megoldás esetleg nem felel meg a teljesítménykövetelményeknek. A háromszögmodell strukturált megközelítést kínál a kompromisszumok láthatóvá és igazolhatóvá tételéhez.
2. Szisztematikus fejlesztési munkafolyamat
A vevői vázlatról a gyártásra kész specifikációra való átalakulás strukturált, fázisfüggő folyamatot követ. A legfontosabb lépéseket az alábbiakban részletezzük.
- 1. fázis – Funkcionális definíció: Fordítsa le az ügyfél kérelmét számszerűsíthető mérnöki követelményekké. Határozza meg a kritikus terheléseket, a környezeti expozíciót, az üzemi hőmérsékletet és a párosítási felület feltételeit. Ez a fázis határozza meg a "minimálisan szükséges teljesítmény-borítékot".
- 2. fázis – Anyag és folyamat előválasztás: A funkcionális követelmények alapján javasoljon jelölt anyagminőségeket (pl. 35CrMo a nagy szilárdsághoz, 304 a korrózióállósághoz) és egy elsődleges gyártási módot (pl. hidegfejezés nagy volumenhez, CNC kis volumenű összetett formákhoz).
- 3. fázis – Megvalósíthatósági és toleranciaelemzés: Ellenőrizze, hogy a javasolt geometria a kívánt tűréseken belül legyártható-e a választott eljárással. Ez magában foglalja a huzatszögek, az alámetszések, a menethengerlési szerszám hézagának és a hőkezelési torzulási potenciál értékelését.
- 4. fázis – Költségmodellezés és szerszámberuházás: Becsülje meg a szerszámköltségeket, az alkatrészenkénti ciklusidőket, a selejt arányát és az ellenőrzési költségeket. Határozza meg a célegységár eléréséhez szükséges MOQ-t, és mutasson be többszintű árképzési lehetőségeket az ügyfélnek.
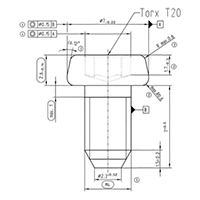
- 5. fázis – A rajz és a specifikáció véglegesítése: Állítsa ki a végleges műszaki rajzot az összes kritikus mérettel, tűréssel, anyagfeliratokkal, hőkezelési előírásokkal, bevonatkövetelményekkel és ellenőrzési kritériumokkal. Tartalmazzon egy dimenziós jelentéssablont a gyártás ellenőrzéséhez.
3. Döntési mátrix a folyamatok kiválasztásához
A nem szabványos csavarok optimális gyártási folyamatának kiválasztása gyakran a legkritikusabb döntés a fejlesztési munkafolyamat során. A következő döntési mátrix strukturált megközelítést biztosít a gyártási mennyiség, a geometriai összetettség és a szükséges tűréshatárok alapján.
- Hideg fejléc (nagy hangerő, egyszerű formák): Ideális 50 000 darab feletti gyártási mennyiséghez, egyszerű fejgeometriával (hatszögletű, serpenyős, lapos) és mérsékelt hossz-átmérő arányokkal. Kiváló anyaghozamot (>90%) és gyors ciklusidőt (30-100 rész percenként) ér el.
- Meleg kovácsolás (közepes térfogat, nagy átmérők): Alkalmas M24 feletti átmérőhöz vagy összetett fejformákhoz, amelyek nagy rugalmasságot igényelnek. Jó méretstabilitást kínál, de nagyobb szerszámbefektetést és lassabb ciklusidőt igényel.
- CNC megmunkálás (alacsony térfogatú, összetett jellemzők): Az előnyben részesített útvonal 5000 darab alatti térfogatokhoz vagy keresztfuratokkal, excenterfejekkel vagy nem szabványos menetprofilokkal rendelkező kivitelekhez. Maximális geometriai rugalmasságot biztosít, de magasabb alkatrészköltséggel és alacsonyabb anyagkihozatallal jár.
- Hibrid (Cold Heading CNC másodlagos műveletek): A legköltséghatékonyabb megközelítés közepes térfogatok (5000–50 000 darab) esetén, amely nagy volumenű elsődleges alakítást és korlátozott precíziós megmunkálást (pl. keresztfuratok fúrása, meghatározott átmérők esztergálása) egyaránt igényel.
4. Gyakorlati példa: Egyedi vállcsavar fejlesztés
Vegyük fontolóra, hogy az ügyfél egy excenterfejű vállcsavart és egy keresztben fúrt lyukat igényel, 316-os rozsdamentes acélból élelmiszer-feldolgozáshoz. A háromszög modell alkalmazása:
- Funkció: Korrózióállóságot (316 SS), pontos vállhosszt (±0,05 mm) és 6g M12 menetosztályt igényel.
- Eljárás: A fej és a váll hidegfejezése kivitelezhető, de a keresztfurat másodlagos műveletként CNC fúrást igényel. Az excentrikus fejhez egyedi fejléc szerszámra van szükség.
- Költség: A becsült szerszámköltség 2500 USD 10 000 darab MOQ-val, hogy elérje az 1,20 USD egységárat. Egy kisebb volumenű, csak CNC-alapú megközelítés darabonként 8,50 dollárba kerülne 500 egységnél.
A végső ajánlás egy hibrid folyamat: hideg fejezés az elsődleges váll- és fejgeometriához, majd CNC keresztfúrás, a megoldást többszintű árképzéssel és átfutási idővel mutatják be az ügyfélnek.
5. Gyártási és minőségi perspektíva
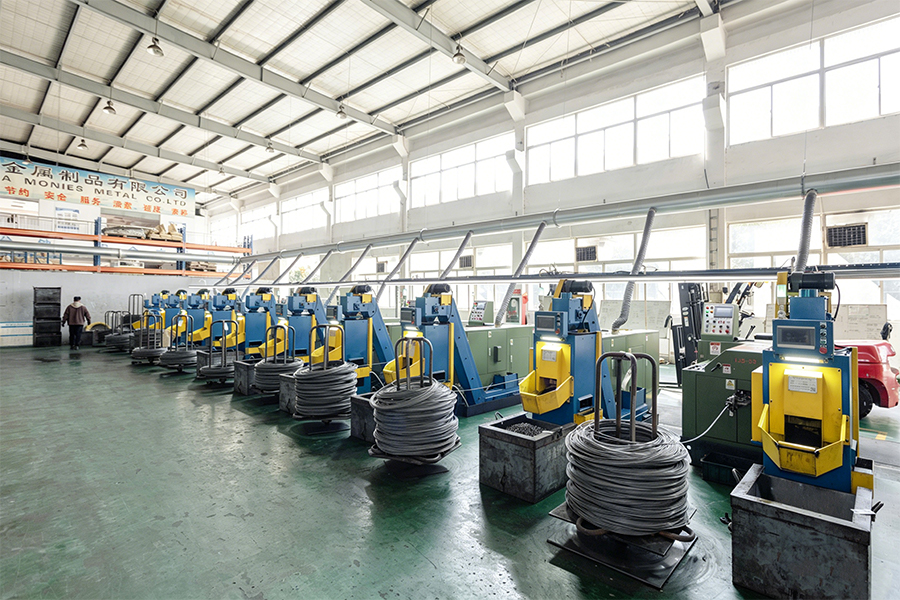
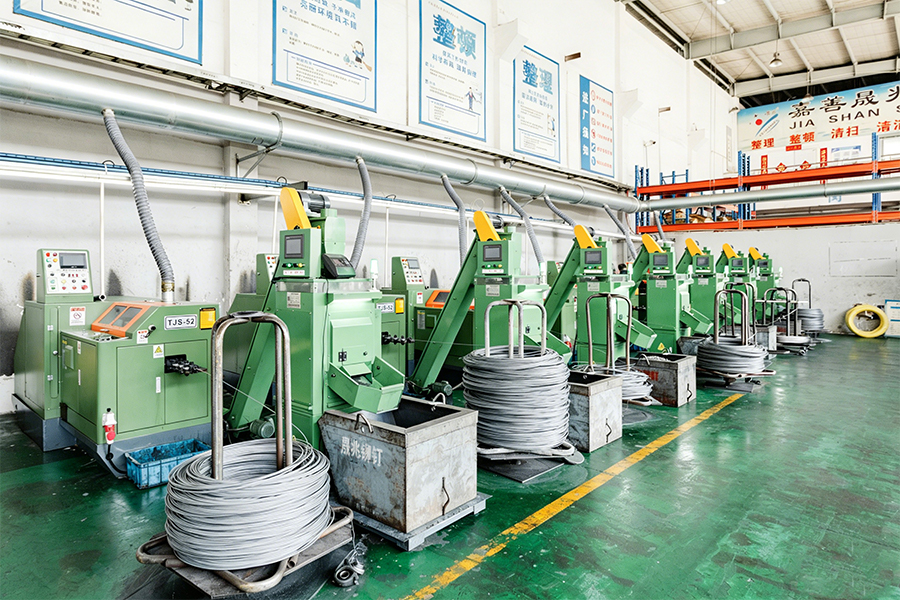
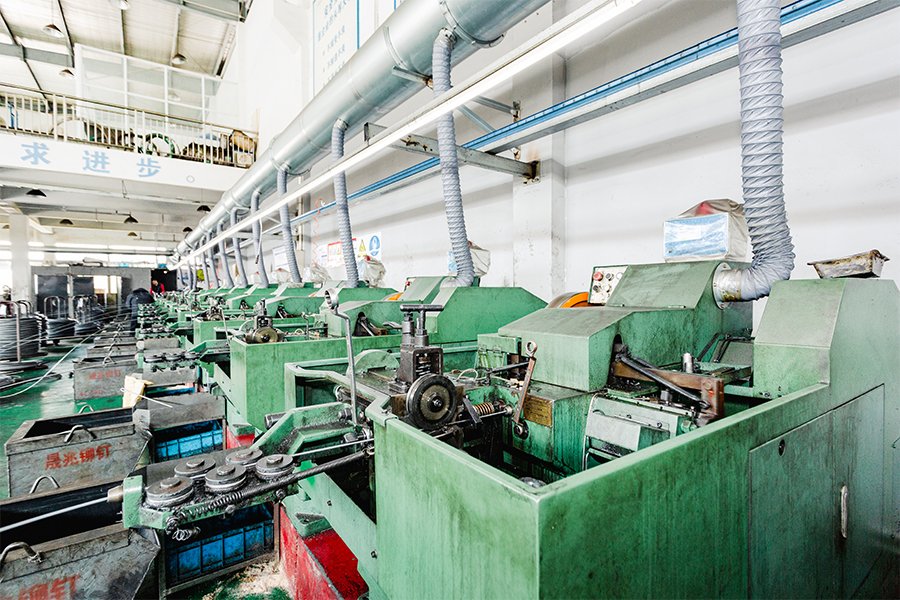
A funkció-folyamat-költség háromszög sikeres megvalósítása mély gyártási szakértelmet és szigorú minőségellenőrzést igényel. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) a SEA Monies Metal Co., Ltd. alá tartozó családi vállalkozás, amely 20 éves családi tapasztalatot és minőségi örökséget örökölt a fémgyártás területén. A Shengzhao Metal erős termelési kapacitására és az ellátási lánc előnyeire támaszkodva a kiváló minőségű fémtermékek kutatás-fejlesztésére, gyártására és globális értékesítésére szakosodtunk. A család precizitásra, szigorú munkavégzésre és hosszú távú elkötelezettségre való törekvéséhez ragaszkodva stabil és megbízható termékeket és szolgáltatásokat kínálunk ügyfeleink számára szerte a világon.
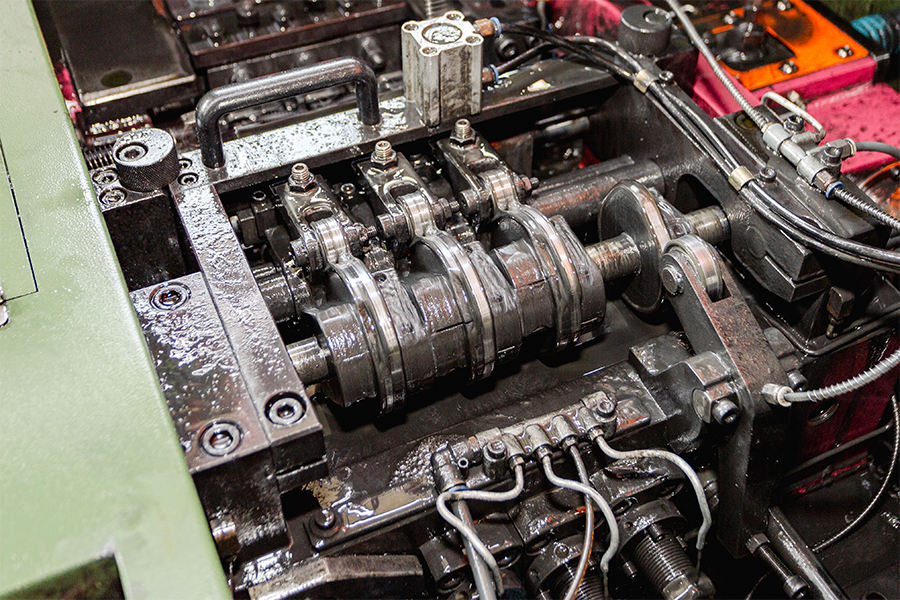
A gyár robusztus kutatás-fejlesztési és gyártási képességeit kihasználva nagy szilárdságú szegecsekre, csavarokra, anyákra, alátétekre, csapokra, csavarokra és különféle nem szabványos egyedi alkatrészekre specializálódtunk. Termékpalettánk olyan anyagokat foglal magában, mint a rozsdamentes acél, ötvözött acél, alumíniumötvözet, réz és speciális ötvözetek, olyan eljárásokat alkalmazva, mint a hidegfejezés, melegkovácsolás és CNC megmunkálás. Termékeinket több mint 25 országba exportálják, több mint 200 ügyfelet szolgálva ki.
A Chance & Union elkötelezett amellett, hogy zökkenőmentesen összekapcsolja a „Kínában gyártott” terméket a nemzetközi piaccal, és a globális ügyfelek számára egyablakos rögzítési megoldásokat kínál a kutatás-fejlesztéstől a tömeggyártásig a professzionális technológia és a kivételes minőség révén. Mérnöki csapatunk szisztematikusan alkalmazza a háromszög-modellt minden egyedi projekthez, így biztosítva, hogy a vázlat gyártásra kész specifikációvá váljon, egyértelmű költség-, átfutási- és minőségi elvárásokkal.
6. Gyakran Ismételt Kérdések (GYIK)
- 1. kérdés: Mi az a minimális mennyiség, amelyet elfogad egy teljesen egyedi, nem szabványos csavarhoz?
V: A minimális rendelési mennyiségünk (MOQ) a bonyolultságtól és a gyártási módtól függően változik. Egyszerű egyedi geometriák esetén hideg fejléccel a MOQ akár 5000 darab is lehet. Összetett CNC megmunkálású alkatrészek esetén akár 500 darabos megrendeléseket is tudunk fogadni. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) megvalósíthatósági és költségbecslést nyújt az Ön konkrét követelményeihez. - 2. kérdés: Hogyan biztosítja, hogy az első gyártási tétel megegyezzen az ügyfél eredeti mintájával?
V: Folyamatunk a minta részletes méret- és anyagelemzésével kezdődik. Ezután elkészítünk egy teljes műszaki rajzot és egy „First Article Inspection” (FAI) jelentést, amelyet a tömeggyártás előtt jóváhagyásra benyújtunk az ügyfeleknek. A FAI tartalmazza az összes kritikus méretet, az anyagvizsgálati tanúsítványokat és a keménységi eredményeket. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) ISO 9001 eljárásokat követ a minták ellenőrzésére és a gyártás kiadására. - 3. kérdés: Tud-e olyan egyedi csavart kifejleszteni, amely egyesíti a különböző szabványos minőségek jellemzőit (pl. 10,9 szilárdsági fokozat rozsdamentes acélszerű korrózióállósággal)?
V: Igen – ez anyagi helyettesítéssel érhető el. Például egyedi csavarokat gyárthatunk nagy szilárdságú ötvözött acélból (pl. 42CrMo), és szabadalmaztatott cink-alumínium bevonatot (Dacromet) vagy rozsdamentes acél burkolatot alkalmazhatunk a nagy szilárdság és a korrózióállóság elérése érdekében. Zhejiang Chance & Union Import and Export Co., Ltd. A (Chance & Union) anyag- és bevonatkombinációk széles skáláját kínálja, hogy megfeleljen az Ön speciális funkcionális követelményeinek.
A vállcsavar átmérőjének tűréshatára a precíziós helymeghatározáshoz: h6, h7 vagy h8 – a minimális távolság kiegyensúlyozása és a rohamok megelőzése
A precíziós helymeghatározó alkalmazásoknál a vállcsavar rögzítőként és precíziós tipliként is funkcionál. A váll átmérője illeszkedik egy illeszkedő furatba vagy perselybe, pontos sugárirányú pozicionálást és nyíróterhelés átvitelt biztosítva. A váll átmérőjének tűrési fokozatának megválasztása – h6, h7 vagy h8 az ISO 286 szerint – közvetlenül meghatározza a váll és az illeszkedő furata közötti hézagot. A kisebb hézag (szorosabb illeszkedés) javítja a pozicionálási pontosságot, de növeli a hőtágulás vagy kisebb eltolódások miatti beszorulás, akadozás vagy berepedezés kockázatát. A lazább illeszkedés megkönnyíti az összeszerelést és lehetővé teszi a hőnövekedést, de feláldozza a helymeghatározási pontosságot. Ez a cikk szisztematikus kiválasztási keretrendszert ad az alkalmazási követelmények és a működési feltételek alapján.
1. A tűrésfokozat definíciói és a küszöbértékek
A következő táblázat a hengeres tengely (váll) három tűrési fokozatát határozza meg az ISO 286 szerint, a megfelelő hézagtartományokkal a tipikus H7 illeszkedő furattűréshez. Az alapméretet 12 mm-nek feltételezzük szemléltetés céljából; értékek skála névleges átmérővel.
| Váll tolerancia fokozat | Meghatározás (ISO 286) | Tipikus hézag (12 mm átmérőhöz, H7 furattal) | Alkalmazás típusa |
|---|---|---|---|
| h6 | Finom precizitás, szoros illeszkedés | 0 – 18 µm (átlagosan ~9 µm) | Nagy pontosságú helymeghatározás, minimális játék |
| h7 | Általános precizitás, közepes illeszkedés | 0 – 34 µm (átlagosan ~17 µm) | Szabványos elhelyezés, jó egyensúly az illeszkedés és az összeszerelés között |
| h8 | Kereskedelmi precíziós, hézagállóság | 0 – 56 µm (átlagosan ~28 µm) | Könnyű összeszerelés, hőtágulási elhelyezés |
Megjegyzés: A tényleges hézag a furattűréstől is függ. A legtöbb precíziós helymeghatározási alkalmazásnál az illeszkedő furat H7-ként van megadva, ami a közel nullától a maximális értékig terjed, amely a válltűrés fokozatával növekszik.
2. A tolerancia kiválasztását befolyásoló kulcstényezők
A h6, h7 és h8 közötti választás nem pusztán pontosság kérdése – azt az adott alkalmazási környezet összefüggésében kell meghozni. A következő paraméterek kritikusak a kiválasztási folyamatban.
- Elhelyezési pontossági követelmény: Ha a vállcsavarral két olyan alkatrészt helyeznek el, amelyeknek meg kell tartaniuk a koncentrikusságot, mondjuk ±0,02 mm-en belül, akkor egy h6 illesztés szükséges a radiális holtjáték minimalizálása érdekében. Általános útmutató alkalmazásokhoz, ahol ±0,05 mm elfogadható, a h7 elegendő.
- Összeszerelés gyakorisága és módja: A gyakran össze- és szétszerelt alkatrészek, különösen a nagy karbantartást igénylő berendezésekben, a h8 vagy h7 illesztés előnyeit élvezik, hogy csökkentsék az epedés kockázatát és egyszerűsítsék a kézi összeszerelést.
- Hőtágulási differenciál: Ha a vállcsavar és az illeszkedő alkatrész különböző hőtágulási együtthatójú anyagokból készül (pl. acél váll alumínium házban), a h7 vagy h8 illesztés biztosítja a szükséges hézagot az üzemi hőmérsékleti tartományon belüli differenciális táguláshoz.
- Kenés és felületkezelés: A jól kenhető, finoman kidolgozott vállfelület beragadás nélkül elviseli a szorosabb illeszkedést (h6). Durva felületek vagy száraz összeszerelési körülmények lazább illeszkedést igényelnek (h7 vagy h8).
- Dinamikus vs. statikus betöltés: Azoknál a dinamikusan terhelt ízületeknél, ahol a váll relatív mozgást tapasztal (például forgási alkalmazások), gyakran a h8-at választják, hogy lehetővé tegye a szabad forgást. Statikus, zárolt helymeghatározáshoz a h6 előnyös.
3. Kiválasztási döntési mátrix
A következő döntési mátrix strukturált megközelítést kínál a megfelelő tűrésfokozat kiválasztásához az alkalmazás kritikussága és a működési környezet alapján.
- Válassza a h6 lehetőséget, amikor: (1) A sugárirányú pozicionálás tűrése < ±0,025 mm; (2) Az összeszerelés ellenőrzött műhelyi körülmények között, kenéssel történik; (3) A párosító anyagok hasonló hőtágulási együtthatóval rendelkeznek; (4) A csatlakozás statikus vagy alacsony ciklusú dinamikus.
- Válassza a h7 lehetőséget, amikor: (1) A sugárirányú pozicionálás tűrése ±0,025–0,05 mm; (2) Mérsékelt össze- és szétszerelési gyakoriság várható; (3) Egyensúlyra van szükség a pontosság és az összeszerelés könnyűsége között; (4) Ez a leggyakoribb választás általános precíziós helymeghatározási alkalmazásokhoz.
- Válassza a h8-at Amikor: (1) A sugárirányú pozicionálási tűrés > ±0,05 mm vagy nem kritikus; (2) Gyakori össze- és szétszerelés szükséges; (3) A váll a széles hőmérséklet-ingadozások miatti hőtágulásnak van kitéve; (4) A váll relatív mozgással forgó- vagy csúszóvezetőként funkcionál.
4. Gyakorlati példa
Vegyük fontolóra a rögzítőlemez rögzítőcsapjaként használt vállcsavart, amelyet naponta el kell távolítani a tisztításhoz. A lemez alumínium (CTE 23 μm/m°C), a vállcsavar edzett acél (CTE 12 μm/m°C). Az üzemi hőmérséklet 10°C és 40°C között van. Egy 12 mm átmérőjű váll, amelyet 30 °C-os hőmérséklet-emelkedésnek vetnek alá, körülbelül 30 °C × (23-12) × 10-6 × 12 mm = 0,004 mm (4 µm) eltérést mutat. Ez a differenciálmű hatékonyan csökkenti a távolságot. Ebben az esetben a h6 elfogadható, ha a szerelvényt kenik és óvatosan kezelik; A h7 biztonságosabb választás, ha a lámpatestet durván vagy piszkos körülmények között kezelik.
5. Gyártási és minőségi perspektíva
A h6-os vagy ennél szűkebb szinteken a konzisztens vállátmérő-tűrések elérése precíz megmunkálást és szigorú ellenőrzést igényel. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) a SEA Monies Metal Co., Ltd. alá tartozó családi vállalkozás, amely 20 éves családi tapasztalatot és minőségi örökséget örökölt a fémgyártás területén. A Shengzhao Metal erős termelési kapacitására és az ellátási lánc előnyeire támaszkodva a kiváló minőségű fémtermékek kutatás-fejlesztésére, gyártására és globális értékesítésére szakosodtunk. A család precizitásra, szigorú munkavégzésre és hosszú távú elkötelezettségre való törekvéséhez ragaszkodva stabil és megbízható termékeket és szolgáltatásokat kínálunk ügyfeleink számára szerte a világon.
A gyár robusztus kutatás-fejlesztési és gyártási képességeit kihasználva nagy szilárdságú szegecsekre, csavarokra, anyákra, alátétekre, csapokra, csavarokra és különféle nem szabványos egyedi alkatrészekre specializálódtunk. Termékpalettánk olyan anyagokat foglal magában, mint a rozsdamentes acél, ötvözött acél, alumíniumötvözet, réz és speciális ötvözetek, olyan eljárásokat alkalmazva, mint a hidegfejezés, melegkovácsolás és CNC megmunkálás. Termékeinket több mint 25 országba exportálják, több mint 200 ügyfelet szolgálva ki.
A Chance & Union elkötelezett amellett, hogy zökkenőmentesen összekapcsolja a „Kínában gyártott” terméket a nemzetközi piaccal, és a globális ügyfelek számára egyablakos rögzítési megoldásokat kínál a kutatás-fejlesztéstől a tömeggyártásig a professzionális technológia és a kivételes minőség révén. A precíz válltűrés-szabályozást igénylő vállcsavarokhoz teljes vizsgálati jelentést biztosítunk, beleértve a kritikus méretekre vonatkozó CMM mérési adatokat.
6. Gyakran Ismételt Kérdések (GYIK)
- 1. kérdés: Használhatok h6 vállú vállcsavart alumínium furatban anélkül, hogy kockáztatnám a beütést?
V: Igen, feltéve, hogy a furat H7-re van megmunkálva, a felületek jól kenettek (lehetőleg beragadásgátló anyaggal), és az összeszerelés lassan, ellenőrzött környezetben történik. Ha azonban a csavart gyakran szétszerelik és újra összeszerelik, a h7 ajánlott az epedés kockázatának csökkentése érdekében. Zhejiang Chance & Union Import and Export Co., Ltd. A (Chance & Union) egyedi vállcsavarokat tud biztosítani optimalizált felületkezeléssel és bevonattal (pl. elektromentes nikkel), hogy csökkentse az epedési hajlamot. - 2. kérdés: Mi a szabványos illeszkedési tűrése a h7 vállú vállcsavarokhoz?
V: A h7-es váll szabványos illeszkedési tűrése H7, ami a „közel futás” vagy „precíziós hézag” besorolású hézagillesztést eredményez. Ezt a kombinációt széles körben használják szerszámgépek rögzítésében és szerszámkészletekben. Zhejiang Chance & Union Import and Export Co., Ltd. A (Chance & Union) megfelelő vállcsavar- és perselykészleteket vagy H7-be fúrt rögzítőlemezeket szállít az egyenletes illeszkedés érdekében. - 3. kérdés: Hogyan határozhatom meg a válltűrést, ha az alkalmazásom nagy pontosságú és nagy hőtágulású is?
V: Ilyen esetekben a váll tűrés önmagában nem elegendő – figyelembe kell venni a furattűrést és a hézagot szélsőséges hőmérsékleten. A nagy pontosságú hőtágulás érdekében az ajánlott megközelítés a h6 lyuktűréssel H8, amely valamivel nagyobb hézagot biztosít, mint a H7 lyuk, miközben szorosan tartja a vállát. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) segíthet a szükséges távolság kiszámításában és az optimális tűréskombináció kiválasztásában az adott működési tartományhoz.