





A325 vs. A490 nehéz hatlapú szerkezeti csavarok: szakítószilárdság vs. bemetszésérzékenység – hogyan hat ez a kompromisszum a csapágytípus és a csúszáskritikus csatlakozásokra?
Az ASTM A325 (most Grade A325 F3125 alatt) és az ASTM A490 (Grade A490 F3125 alatt) közötti választás nehéz hatlapú szerkezeti csavarok az egyik legkritikusabb döntés az acélszerkezetek tervezésében. Míg az A490 lényegesen nagyobb szakítószilárdságot kínál, ez a szilárdság megnövekedett bevágásérzékenységgel és nagyobb a rideg törés kockázatával jár. Ez az alapvető kompromisszum közvetlenül meghatározza az egyes csavarfajták alkalmasságát a csapágy típusú és a csúszáskritikus csatlakozásokhoz. Ez a cikk átfogó összehasonlítást és gyakorlati döntési keretet ad.
1. Alaptulajdonságok összehasonlítása: A325 vs. A490
Az alábbi táblázat bemutatja a legfontosabb mechanikai és alkalmazási különbségeket a két szerkezeti csavartípus között, amelyek az ASTM F3125 specifikációiból származnak.
| Tulajdonság paramétere | ASTM A325 (F3125 Grade A325) | ASTM A490 (F3125 Grade A490) |
|---|---|---|
| Minimális szakítószilárdság | 120 ksi (≈ 827 MPa) | 150 ksi (≈ 1034 MPa) |
| Maximális szakítószilárdság | Nincs megadva (minimum 120 ksi) | 173 ksi (a ridegség korlátozására) |
| Magkeménység (HRC) | Nincs kifejezetten korlátozva (általában C24-C35) | C33–C38 (szigorúbb szabályozás) |
| Bevágás érzékenység | Közepes – kevésbé érzékeny a törékeny törésekre | Magas – érzékenyebb a feszültségkorrózióra és a hidrogénrepedésre |
| Tűzihorganyzás | Engedélyezett (általánosan használt) | Tilos (hidrogén ridegedés és lágyulás veszélye) |
| Forgási kapacitás teszt | Horganyzott szerelvényekhez szükséges | Minden szerelvényhez szükséges (felső feszültségi határértékekkel) |
| Roncsolásmentes tesztelés | Általában nem szükséges | Mágneses részecskék vizsgálata szükséges |
2. Csatlakozástípusok és csavarok alkalmazhatósága
A csapágy típusú és a csúszáskritikus csatlakozások közötti választás a csúszástűréssel, a fáradásállósággal és az alakváltozás-szabályozással kapcsolatos szerkezeti követelményektől függ.
- Csapágy típusú csatlakozás: Ennél a kialakításnál a csavar szorosan meg van húzva (vagy teljesen előfeszítve), és a nyíróerő elsősorban a csavar tengelyének nyírószilárdságán és a csatlakoztatott lemezek teherbírásán keresztül jut el a lyukfalakhoz. Némi csúszás várható, mielőtt a csavar tengelye hozzáér a furat falához. Ez a kialakítás alacsonyabb beépítési költségeket tesz lehetővé, de nagyobb deformációt eredményez, és nem ajánlott terhelésváltozásnak vagy kifáradásnak kitett kötéseknél.
- Csúszáskritikus kapcsolat: Ennél a kialakításnál a csavar teljes mértékben magas szintre van előfeszítve (a minimális szakítószilárdság 70%-a), ami nagy szorítóerőt hoz létre, amely súrlódást hoz létre a fedőfelületek között. A nyíróerő ezen a súrlódáson keresztül átvitelre kerül, és üzemi terhelés alatt a csúszás nem megengedett. Ez a kialakítás nagyobb merevséget, jobb kifáradásállóságot biztosít, és szükséges a túlméretezett vagy hasított furatokkal rendelkező illesztésekhez, vagy ahol a csúszás rontaná a szerkezeti teljesítményt.
Az alábbi táblázat összefoglalja az egyes csavarfajták alkalmazhatóságát ezekre a csatlakozási típusokra.
| Csatlakozás típusa | ASTM A325 alkalmasság | ASTM A490 alkalmasság | Kulcsfontosságú szempont |
|---|---|---|---|
| Csapágytípus (tömören szoros) | Igen – széles körben használják | Igen – de ritkán használják a költségek és a ridegség kockázata miatt | Az A325 előnyös a költséghatékony csapágycsatlakozásokhoz |
| Csapágytípus (előfeszített) | Igen – gyakori | Igen – gondos minőségellenőrzés mellett | Az A490 forgási kapacitást és MPI-tesztet igényel |
| Csúszáskritikus (súrlódási típus) | Igen – szabvány a legtöbb alkalmazáshoz | Igen – rendkívül magas terhelési követelményekhez | Az A490 nagyobb előterhelése nagyobb csúszásállóságot biztosít |
3. Az erősség és a bevágás közötti érzékenység kompromisszuma: a csatlakozás alkalmasságára gyakorolt hatás
A szakítószilárdság és a bevágásérzékenység közötti kompromisszum közvetlen hatással van a csatlakozás tervezésére.
- Csapágy típusú csatlakozásokhoz: Ezek a csatlakozások lehetővé teszik a csúszást, és a csavar nyíróképességére és teherbírására támaszkodnak. Mivel a csavar nincs kitéve ugyanolyan szintű ciklikus feszültségkoncentrációnak, mint a csúszáskritikus kötéseknél, az A490 nagyobb szakítószilárdsága előnyös lehet a nyíró- és csapágyterhelésekkel szemben. Az A490 nagyobb bevágásérzékenysége azonban azt jelenti, hogy bármilyen menetsérülés, felületi hiba vagy eltolódás könnyebben vezethet rideg töréshez. Ezért bár az A490 használható csapágycsatlakozásokban, sok specifikáció az A325 használatát javasolja, ahol csak lehetséges, mivel az A490 nagyobb a rideg törésének kockázata.
- Csúszáskritikus csatlakozásokhoz: Ezek a csatlakozások nagy szorítóerőt igényelnek a súrlódás létrehozásához, amely egyenesen arányos a csavar előfeszítésével. A nagyobb szakítószilárdságukkal rendelkező A490 csavarok nagyobb előterhelésre feszíthetők, így nagyobb csúszásállóságot biztosítanak azonos csavarátmérő mellett. A nagy előfeszítés és az A490 nagy keménysége azonban érzékenyebbé teszi a csavart a feszültségkorróziós repedésekre és a hidrogén ridegségre. Ez az oka annak, hogy az A490 használata csúszáskritikus csatlakozásokban szigorú minőség-ellenőrzést igényel, beleértve a forgási kapacitás tesztelését és a mágneses részecske-ellenőrzést (MPI) a felületi hibák észlelése érdekében. Ezenkívül az A490 csavarokat nem lehet tűzihorganyozni, ami korlátozza használatukat korrozív környezetben, ahol előnyben részesítik a horganyzott A325 csavarokat.
4. Gyakorlati döntési keret
A kompromisszumos elemzés alapján a következő kiválasztási irányelvek ajánlottak:
- Az A325 előnyben részesítése Amikor: (1) A csatlakozás szabványos csapágyas típusú vagy csúszáskritikus csatlakozás, mérsékelt terhelési követelményekkel; (2) A korrózióvédelemhez tűzihorganyzás szükséges; (3) Az ízület dinamikus vagy kifáradási terhelésnek van kitéve, ahol a bevágásérzékenység elsődleges szempont; (4) A költségek és a rendelkezésre állás kulcstényezők.
- Vegye figyelembe az A490-et, amikor: (1) A csatlakozás lényegesen nagyobb nyíró- vagy csúszásállóságot igényel, mint amit az A325 képes biztosítani; (2) A kötés rendkívül nagy statikus terhelésnek van kitéve, és nincs korrozív környezetben; (3) A vállalkozó biztosítani tudja a szükséges minőségellenőrzést (MPI, forgási kapacitás vizsgálat); (4) A tervezést alaposan kiértékelték a rideg törés kockázata szempontjából.
5. Gyártási és minőségi perspektíva
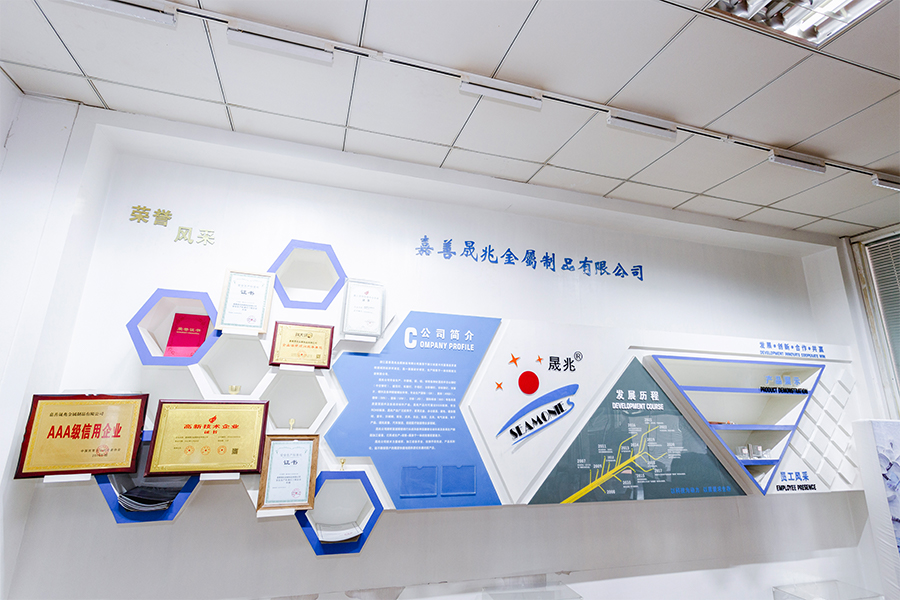
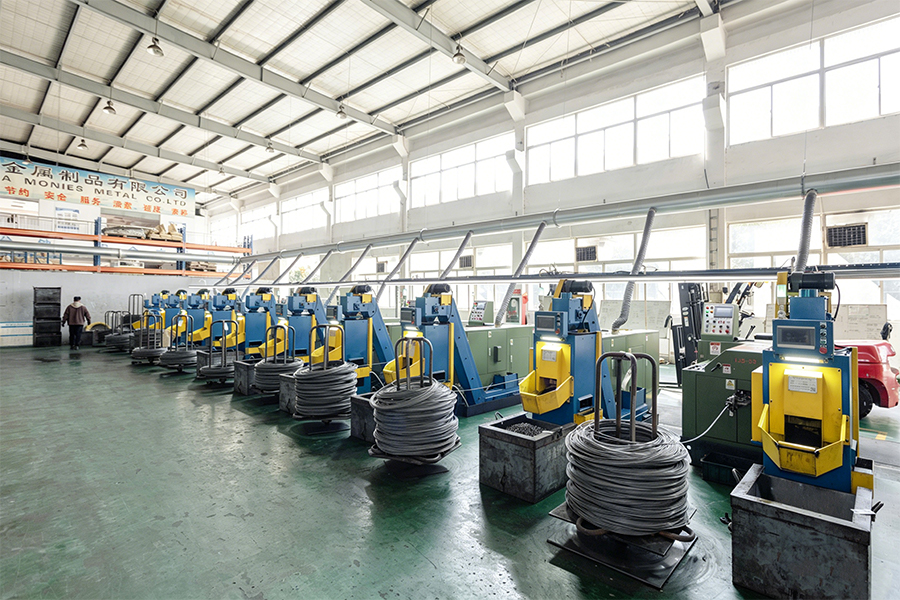
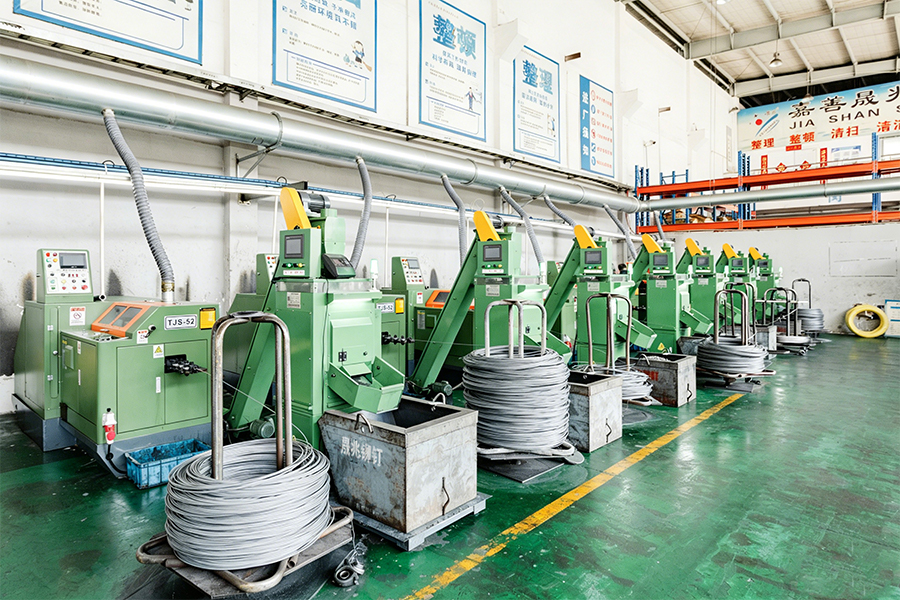
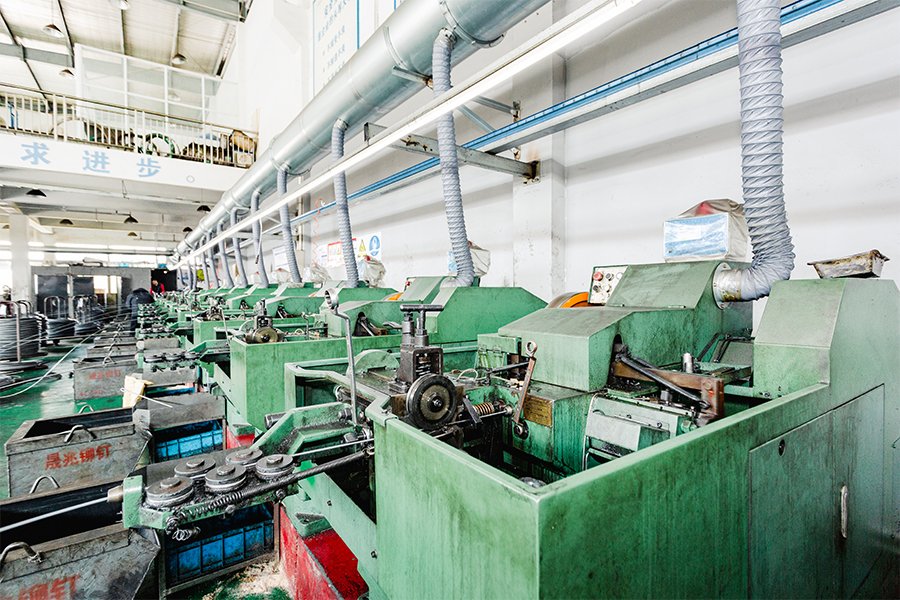
A szerkezeti csavarok konzisztens mechanikai tulajdonságainak elérése megköveteli az anyagkémia, a hőkezelés és a tesztelés pontos ellenőrzését. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) a SEA Monies Metal Co., Ltd. alá tartozó családi vállalkozás, amely 20 éves családi tapasztalatot és minőségi örökséget örökölt a fémgyártás területén. A Shengzhao Metal erős termelési kapacitására és az ellátási lánc előnyeire támaszkodva a kiváló minőségű fémtermékek kutatás-fejlesztésére, gyártására és globális értékesítésére szakosodtunk. A család precizitásra, szigorú munkavégzésre és hosszú távú elkötelezettségre való törekvéséhez ragaszkodva stabil és megbízható termékeket és szolgáltatásokat kínálunk ügyfeleink számára szerte a világon.
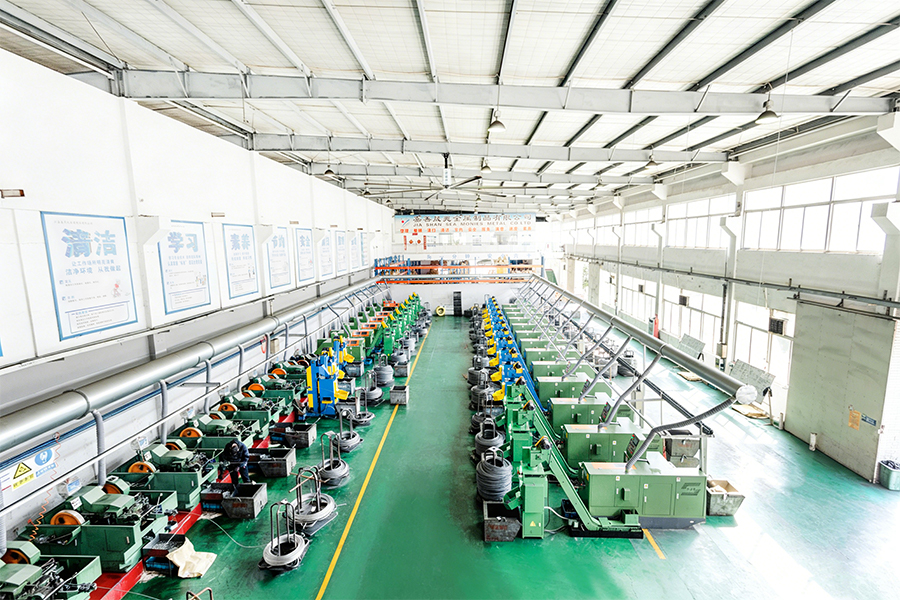
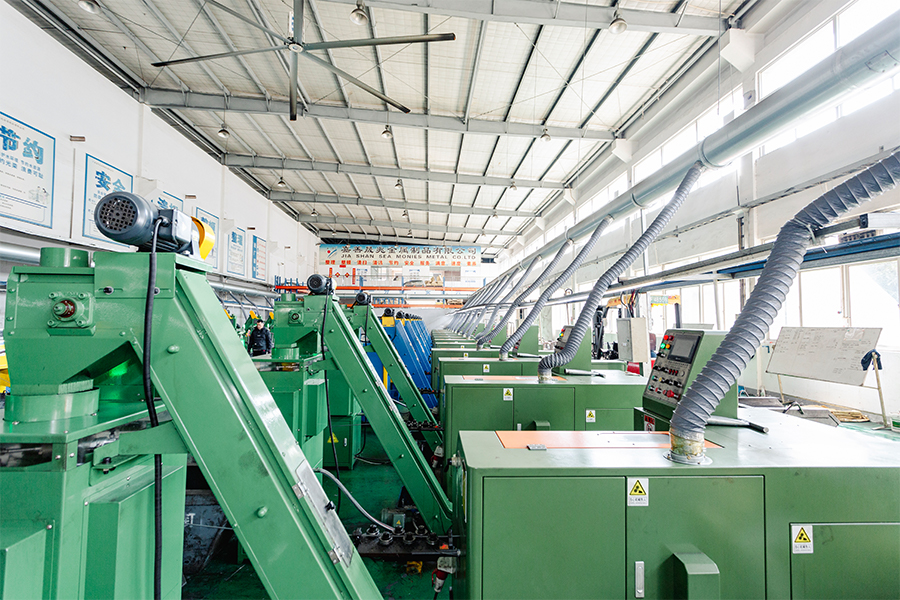
A gyár robusztus kutatás-fejlesztési és gyártási képességeit kihasználva nagy szilárdságú szegecsekre, csavarokra, anyákra, alátétekre, csapokra, csavarokra és különféle nem szabványos egyedi alkatrészekre specializálódtunk. Termékpalettánk olyan anyagokat foglal magában, mint a rozsdamentes acél, ötvözött acél, alumíniumötvözet, réz és speciális ötvözetek, olyan eljárásokat alkalmazva, mint a hidegfejezés, melegkovácsolás és CNC megmunkálás. Termékeinket több mint 25 országba exportálják, több mint 200 ügyfelet szolgálva ki.
A Chance & Union elkötelezett amellett, hogy zökkenőmentesen összekapcsolja a „Kínában gyártott” terméket a nemzetközi piaccal, és a globális ügyfelek számára egyablakos rögzítési megoldásokat kínál a kutatás-fejlesztéstől a tömeggyártásig a professzionális technológia és a kivételes minőség révén. A szerkezeti csavarozási alkalmazásokhoz mind az A325, mind az A490 minőségű kötőelemeket teljes anyagvizsgálati tanúsítvánnyal és A490 esetében a szükséges mágneses részecskék vizsgálati jelentéseivel szállítjuk.
6. Gyakran Ismételt Kérdések (GYIK)
- 1. kérdés: Az A325 és A490 csavarok felváltva használhatók szerkezeti összeköttetésben?
V: Nem. Különböző szakítószilárdsággal, keménységgel és rideg töréssel szembeni érzékenységgel rendelkeznek. A kapcsolat újratervezése nélküli felcserélése nem megfelelő erősséghez vagy váratlan meghibásodáshoz vezethet. Az A490 csavarokra magasabb előfeszítési követelmény és szigorúbb minőség-ellenőrzési eljárások vonatkoznak. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) azt javasolja, hogy konzultáljon a projekt szerkezeti mérnökével a csavarminőségek cseréje előtt. - 2. kérdés: Miért nincsenek tűzihorganyzottak az A490 csavarok?
V: Az A490 csavarokat nem lehet tűzihorganyozni két okból: (1) az olvadt cinkfürdő hőmérséklete meghaladja a csavar megeresztési hőmérsékletét, ami potenciálisan kihevíti a csavart és csökkenti annak szilárdságát; (2) a horganyzás előtt alkalmazott pácolási eljárás atomos hidrogént juttat az acélba, ami hidrogénridegséget okozhat – ez egy késleltetett meghibásodási mechanizmus, amely különösen veszélyes a nagy szilárdságú csavaroknál. Zhejiang Chance & Union Import and Export Co., Ltd. A (Chance & Union) korrózióálló alternatívaként A325 horganyzott szerkezeti csavarokat kínál. - 3. kérdés: Mi a szerkezeti csavarok X és N jelölése, és hogyan kapcsolódik a csatlakozás típusához?
V: Az X jelölés azt jelzi, hogy a menetek ki vannak zárva a nyírási síkból (a csavarszár a nyírási síkban van), ami nagyobb nyíróképességet biztosít. Az N jelölés azt jelzi, hogy a menetek beletartozhatnak a nyírási síkba. Ez a megkülönböztetés kritikus a csapágy típusú csatlakozásoknál, ahol a nyírószilárdság attól függ, hogy a terhelés a teljes szárátmérőn vagy a menetek csökkentett gyökérátmérőjén halad át. Zhejiang Chance & Union Import and Export Co., Ltd. A (Chance & Union) meghatározott menethosszúságú szerkezeti csavarokat szállít az X vagy N követelmények teljesítéséhez.
A2-70 és A4-80 rozsdamentes acél hatlapú anyák galériázása: nagy rugalmasság vagy nagy sebességű telepítés túlmelegedés?
A menet gallyerezés (más néven hegesztés vagy hideghegesztés) állandó és költséges probléma az ausztenites rozsdamentes acél kötőelemek, különösen az A2-70 (304) és A4-80 (316) hatlapú anyák beszerelése során. A gallerálást a menetek beszorulása jellemzi – az anyag elszakadt és összehegeszthető, ami gyakran használhatatlanná teszi az anyát vagy a csavart. A két leggyakrabban hivatkozott ok-okozati mechanizmus az ausztenites rozsdamentes acélok eredendően magas hajlékonysága és a nagy sebességű szerelőszerszámok (pl. ütvecsavarozók) által okozott helyi túlmelegedés. Ez a cikk az egyes mechanizmusok fizikáját boncolgatja, összehasonlító adatokat közöl, és gyakorlati hatáscsökkentési stratégiákat kínál.
1. Mechanizmus-összehasonlítás: nagy képlékenység vs. helyi túlmelegedés
Az alábbi táblázat összehasonlítja azt a két elsődleges mechanizmust, amelyek hozzájárulnak a szál galériázásához rozsdamentes acél hatlapú anyák .
| Paraméter | Nagy rugalmasság (ausztenites szerkezet) | Helyi túlmelegedés (nagy sebességű telepítés) |
|---|---|---|
| Fizikai mechanizmus | Az ausztenites rozsdamentes acélok nagy munkaedzési sebességgel rendelkeznek, és hiányzik a szénacélokon képződő védőoxidréteg. Csúszó érintkezés hatására a védő oxidfilm leszakad, így a csupasz fémfelületek nyomás alatt érintkezhetnek és összehegeszthetők. | A nagy sebességű elektromos szerszámok (ütvecsavarozó kulcsok vagy nagy fordulatszámú meghajtók) súrlódási hőt hoznak létre a menetfelületen. A hő lágyítja a felületi réteget, növeli a súrlódási együtthatót és elősegíti a ragasztókopást – felgyorsítva a galériázási folyamatot. |
| Elsődleges bizonyíték | Kézi hajtású és gépi meghajtású telepítéseknél is előfordul ugrás, de a gyakoriság és a súlyosság lényegesen nagyobb, ha elektromos szerszámokat használnak. Az ausztenites rozsdamentes acél munkaedzett felületi rétege nagy nyírószilárdsága és védő-kenőfilm hiánya miatt különösen hajlamos a szennyeződésre. | A tanulmányok azt mutatják, hogy a beépítési sebesség növekedésével a felület hőmérséklete is növekszik. Ütközőkulcs használata az anyag átkristályosodási hőmérsékletét meghaladó hőmérsékletet generálhat, ami drasztikusan növeli a sápadtság valószínűségét. A kis sebességű szerszámok vagy kéziszerszámok használata jelentősen csökkenti az epedés előfordulását. |
| Befolyásoló tényezők | Menetfelület, menetszög, anya anyaga és kenőanyagok jelenléte. A simább felületek és a kenőanyagok használata csökkenti a hideghegesztési hajlamot. | Beépítési sebesség, nyomatékbevitel és ütőszerszámok használata. A nagyobb előterhelés növeli a súrlódási erőket is, ami növeli a túlmelegedés kockázatát. |
| Mérséklési stratégia | Válasszon más anyagú vagy bevonatú anyákat (pl. nitron vagy bevonatos rozsdamentes acél), vagy gondoskodjon tiszta és kenett menetekről. A beragadásgátló vegyületek használata rendkívül hatékony. | Használjon alacsony fordulatszámú szerelőszerszámokat (kéziszerszámok vagy változó fordulatszámú fúrók alacsony fordulatszámon). Kerülje az ütvecsavarozó kulcsokat a kritikus szerelvényeknél. Hagyja kihűlni a csatlakozást a meghúzási lépések között. |
2. Mechanizmuselemzés: Melyik mechanizmus dominál?
A rendelkezésre álló bizonyítékok részletes elemzése azt mutatja, hogy mindkét mechanizmus hozzájáruló tényező, de relatív jelentőségük nem egyenlő.
- A nagy rugalmasság az elsődleges kiváltó ok: Az ausztenites rozsdamentes acélok (A2 és A4 osztályok) eleve hajlamosak a szennyeződésre, mivel hiányzik belőlük az a védő felületi oxidréteg, amelyre a szénacélok kenésénél támaszkodnak. A menetfelületek terhelés alatti összepréselésekor az oxidfilm lebomlik, és az ausztenites szerkezet nagy nyírószilárdsága az asperitások mikroszkopikus hegesztését okozza. Ez egy alapvető anyagtulajdonság – ez magyarázza, hogy miért fordul elő még a kézzel meghúzott szerelvényeknél is epedés.
- A nagy sebességű túlmelegedés jelentős gyorsító: Míg az anyag hajlékonysága a kiváltó ok, a nagy sebességű elektromos kéziszerszámok használata drámaian megnöveli az epedés gyakoriságát és súlyosságát. Az ütvecsavarozó által generált súrlódási hő meghaladhatja az ausztenites rozsdamentes acél átkristályosodási hőmérsékletét (körülbelül 450-600°C), így meglágyul a felületi réteg és elősegíti a ragasztókopást. Tanulmányok azt mutatják, hogy az ütvecsavarozót használó berendezések 10-15-ször nagyobb esést okozhatnak, mint a kézzel meghúzott szerelvények.
- Szinergikus hatás: A két mechanizmus nem független egymástól. Az anyag nagy rugalmassága miatt érzékeny a nagy sebességű szerszámok által keltett súrlódási hőre. A hő viszont csökkenti az anyag szilárdságát és növeli a súrlódási együtthatót, pozitív visszacsatolási hurkot hozva létre, amely felgyorsítja az epedést. Ez az együttes hatás az oka annak, hogy az epedés gyakran súlyosabb a nagy sebességű telepítéseknél, mint a lassú telepítéseknél.
3. A telepítési sebesség mennyiségi hatása
Az alábbi táblázat összehasonlító elemzést ad a beépítési sebesség és a szerszám típusa alapján az epedés előfordulásának gyakoriságáról.
| Telepítési mód | Tipikus RPM | Epekedés előfordulása (relatív) | Ajánlott |
|---|---|---|---|
| Kéziszerszám (nyomatékkulcs) | ~5-10 ford./perc | 1x (alapvonal) | Igen – Előnyben részesítendő kritikus szerelvényekhez |
| Változtatható sebességű fúró (alacsony sebességű) | ~200-400 RPM | 3-5x | Igen – ha kenve és szabályozva van |
| Változtatható sebességű fúró (nagy sebességű) | ~800-1500 RPM | 8-12x | Nem ajánlott rozsdamentes kötőelemekhez |
| Ütköző csavarkulcs | Változó (nagy csúcsnyomaték) | 15-20x | Erősen nem ajánlott A2/A4-es dió esetén |
4. Gyakorlati útmutatások a galling enyhítésére
Tekintettel az anyag hajlékonyságának és beépítési sebességének együttes hatására, a következő irányelvek ajánlottak a helyszíni telepítéshez:
- Mindig használjon kenőanyagot: Az anya beszerelése előtt vigyen fel jó minőségű beragadásgátló keveréket vagy kenőanyagot (pl. rézalapú vagy nikkelalapú zsírt) a csavarmenetekre. A kenés csökkenti a súrlódást, csökkenti a hőtermelést, és fizikai akadályként működik a menetfelületek között.
- Használjon lassú telepítési sebességet: Kerülje az ütvecsavarozók használatát a kritikus rozsdamentes acél szerelvényeknél. Használjon kéziszerszámokat vagy változtatható fordulatszámú fúrókat a legalacsonyabb effektív fordulatszámra állítva. Minél kisebb a fordulatszám, annál kevesebb hő keletkezik a menet határfelületén.
- Tartsa tisztán a szálakat: A szennyeződések, például a szennyeződések, törmelékek vagy a régi cérnatároló súrolóanyagként működhetnek, áttörve az oxidréteget, és foltosodást okozhatnak. Összeszerelés előtt alaposan tisztítsa meg a csavarok és anyák meneteit.
- Hűtési idő engedélyezése: Nagy átmérőjű vagy nagy előterhelésű szerelvényeknél hagyja lehűlni a csatlakozást a meghúzási lépések között, hogy megakadályozza a hőképződést.
- Fontolja meg az alternatív anyagokat: Azoknál az alkalmazásoknál, ahol a foltosodás állandó probléma, fontolja meg olyan rozsdamentes acélminőségek használatát, amelyek csökkentett foltosodási hajlamúak (pl. Nitronic 60 vagy 316 speciális bevonattal).
5. Gyártási és minőségi perspektíva
A menetforma konzisztenciája és a rozsdamentes acél hatlapú anyák felületi minősége kritikus tényező a pattanás megelőzésében. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) a SEA Monies Metal Co., Ltd. alá tartozó családi vállalkozás, amely 20 éves családi tapasztalatot és minőségi örökséget örökölt a fémgyártás területén. A Shengzhao Metal erős termelési kapacitására és az ellátási lánc előnyeire támaszkodva a kiváló minőségű fémtermékek kutatás-fejlesztésére, gyártására és globális értékesítésére szakosodtunk. A család precizitásra, szigorú munkavégzésre és hosszú távú elkötelezettségre való törekvéséhez ragaszkodva stabil és megbízható termékeket és szolgáltatásokat kínálunk ügyfeleink számára szerte a világon.
A gyár robusztus kutatás-fejlesztési és gyártási képességeit kihasználva nagy szilárdságú szegecsekre, csavarokra, anyákra, alátétekre, csapokra, csavarokra és különféle nem szabványos egyedi alkatrészekre specializálódtunk. Termékpalettánk olyan anyagokat foglal magában, mint a rozsdamentes acél, ötvözött acél, alumíniumötvözet, réz és speciális ötvözetek, olyan eljárásokat alkalmazva, mint a hidegfejezés, melegkovácsolás és CNC megmunkálás. Termékeinket több mint 25 országba exportálják, több mint 200 ügyfelet szolgálva ki.
A Chance & Union elkötelezett amellett, hogy zökkenőmentesen összekapcsolja a „Kínában gyártott” terméket a nemzetközi piaccal, és a globális ügyfelek számára egyablakos rögzítési megoldásokat kínál a kutatás-fejlesztéstől a tömeggyártásig a professzionális technológia és a kivételes minőség révén. A rozsdamentes acél hatlapú anyákhoz sima menetes felületet biztosítunk, és kiegészítő felületkezeléseket (mint például passziválás vagy bevonat) kínálunk a pattanási hajlam csökkentése érdekében. Minden szállítmányhoz szerelési útmutatót is mellékelünk, hogy megakadályozzuk a szántóföldi epedést.
6. Gyakran Ismételt Kérdések (GYIK)
- 1. kérdés: Használhatok ütvecsavarozót A2-70 vagy A4-80 rozsdamentes acél anyákhoz?
V: Erősen nem ajánlott. Az ütvecsavarozó nagy sebességű és nagy nyomatékú ütései jelentős súrlódási hőt generálnak, ami drámai módon növeli az epés kockázatát. Kritikus szerelvényekhez csak kéziszerszámokat vagy alacsony fordulatszámú, változó fordulatszámú fúrókat szabad használni. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) azt javasolja, hogy minden rozsdamentes acél berendezéshez szabályozott fordulatszámú nyomatékkulcsot használjon. - 2. kérdés: Befolyásolja-e a menetfelület kidolgozása a sápadtságra való hajlamot?
V: Igen. A simább menetfelület (például a hengerelt szálak, nem pedig a vágott menetek) alacsonyabb súrlódási együtthatóval és kisebb hajlammal rendelkezik a súrlódásra. A hengerelt menetek felületi profilja is egyenletesebb. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) hidegfejezési és menethengerlési eljárásokat alkalmaz, hogy kiváló felületi minőséggel rendelkező rozsdamentes acél anyákat állítsanak elő, csökkentve ezzel az epedés kockázatát. - 3. kérdés: Mi a legjobb kenőanyag a rozsdamentes acél anyák epedéseinek megelőzésére?
V: A réz- vagy nikkelalapú beragadásgátló vegyület nagyon hatékony. Ezek a kenőanyagok finom fémrészecskéket tartalmaznak, amelyek szilárd kenőanyag-gátként működnek, megakadályozva a fém-fém érintkezést. Magas hőmérsékleten is hatékonyak. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) összeszerelési útmutatást nyújthat, és bizonyos esetekben az anyákat előre felvitt kenőanyag bevonattal látja el.