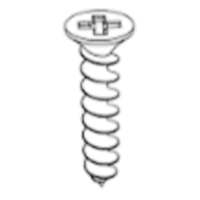

Két csavar, amelyekben mindkettő 2-es számú Phillips bitet fogad be, nem fog ugyanúgy viselkedni ugyanabban a juharsínben. A 10-es számú facsavar elvág egy durva, éles szélű menetet, amely szétékeli a szálakat, és szorosra húzza az illesztést. A 10-24-es gépcsavar egy anyának, betétnek vagy menetes furatnak készült 60 fokos menetet hordoz, és egyenesen a csupasz fába dörzsölve a töredékét tartja az átmérőjének. Az eltérés a bútorkeretekben, az üzletekben, a vitrinekben és a berendezési paneleken mutatkozik meg, és az ok általában ugyanaz: egy kötés, amelynek újra szét kell válnia, és egy faipari gépcsavar, amelyhez megszokásból nyúlt.
A megoldás nem a kettő közötti választás. Ez illeszti a rögzítőelemet a kötés túlsó oldalán lévő horgonyhoz.
A fagépcsavar egy közönséges gépcsavar, amelyet fa vagy fa-kompozit összeállításban használnak, és csak akkor visel el munkaterhelést, ha a kötés fa oldala saját gépi menetet szolgáltat.
Maga a csavar soha nem változik. A 10-24 az a 10-24, akár acéltartóban, akár diófa kötényben landol. Ami változik, az az alkatrész, amelybe befűzi: menetes betét, téianya, hordó anya, szegecs anya vagy menetes fémlemez. Távolítsa el a horgonyt, és a gépcsavar sima csap lesz, sekély harapással.
A facsavarok geometriája más. Menetszögük közelebb van a 30 vagy 40 fokhoz, a menetemelkedés durva, a hegye kúpos, és a legtöbb méretnél menet nélküli szár marad a fej alatt, így a két darabot össze lehet húzni. Ez a geometria vágja és elmozdítja a szálakat. Ehelyett a gépi menet összetöri a rostokat, ezért ugyanaz az átmérő annyira eltérő a meghajtó alatt.
A katalógusok úgy kezelik a „gépcsavart”, mintha egy alkalmazást írna le. Nem. Leír egy szálszabványt, egy fejstílust és egy meghajtót. Bármely gépcsavar fagépcsavarrá válik abban a pillanatban, amikor párosítják a faanyagnak megfelelő horgonyhoz, és ez a párosítás, nem pedig a csavar határozza meg a csatlakozás teljesítményét.
Ugyanazon névleges átmérő mellett a facsavar menetemelkedése nagyjából 2,5-3-szor durvább, mint a gépcsavaré, és ez az egyetlen szám határozza meg, hogy a menet mekkora szálba kapcsolódik be.
Egy M6 gépcsavar fordulatonként 1,0 mm-t halad előre. Egy 6 mm-es, azonos testátmérőjű fa- vagy forgácslapcsavar általában 3,0 mm-es osztásközzel fut, így minden fordulat körülbelül háromszor több szálat mozgat meg. A fában az eltolt száltérfogat a tapadásnak felel meg. Acélban a menetszám megegyezik a nyírási területtel. Egyik geometria sem jobb; mindegyik más anyagra irányul.
Gyakorlati következmény: ha egy gépcsavar közvetlenül a fába harap, csak a menetgerincek érintkeznek, és a kihúzási szilárdság jóval az ugyanabban a furatban lévő, azonos átmérőjű facsavar alá esik. Ezért a horgony fontosabb, mint a csavar.
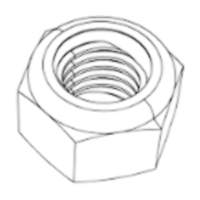
A menetes betétek, a pólóanyák vagy a hordóanyák, az alátéttel és anyával ellátott átmenő csavarok, valamint a hőre beállított betétek a négy megbízható módja annak, hogy a gépcsavarba valami becsavarható legyen. Mindegyik kicseréli a telepítési hozzáférést az energia megtartására.
Fúrja ki a ház furatát a lapkagyártó specifikációi szerint, hajtsa be vagy csavarja be a betétet hatszögletű kulccsal vagy hornyos csavarhúzóval, majd csavarja be a gépcsavart a szokásos módon. Az M6-os lapkák általában 10-13 mm hosszúak, és betéthosszúságú és külső átmérőjű nagy teljesítményű mérlegeket tartanak, így a kemény juharban szilárdnak tűnő lapka foroghat MDF-ben.
A téglanya hátoldalához hozzá kell férni: fúrjon 3/8 hüvelyket (9,5 mm-t) egy 1/4-20 téglanyacsavarhoz, ütögesse be, és a horgok beleharapnak, ahogy a csavar összehúzza az alkatrészeket. Amikor a hátlap le van zárva, egy keresztbe fúrt hengeres anya ugyanazt a munkát végzi el a peremről, így készül a legtöbb lapos bútor.
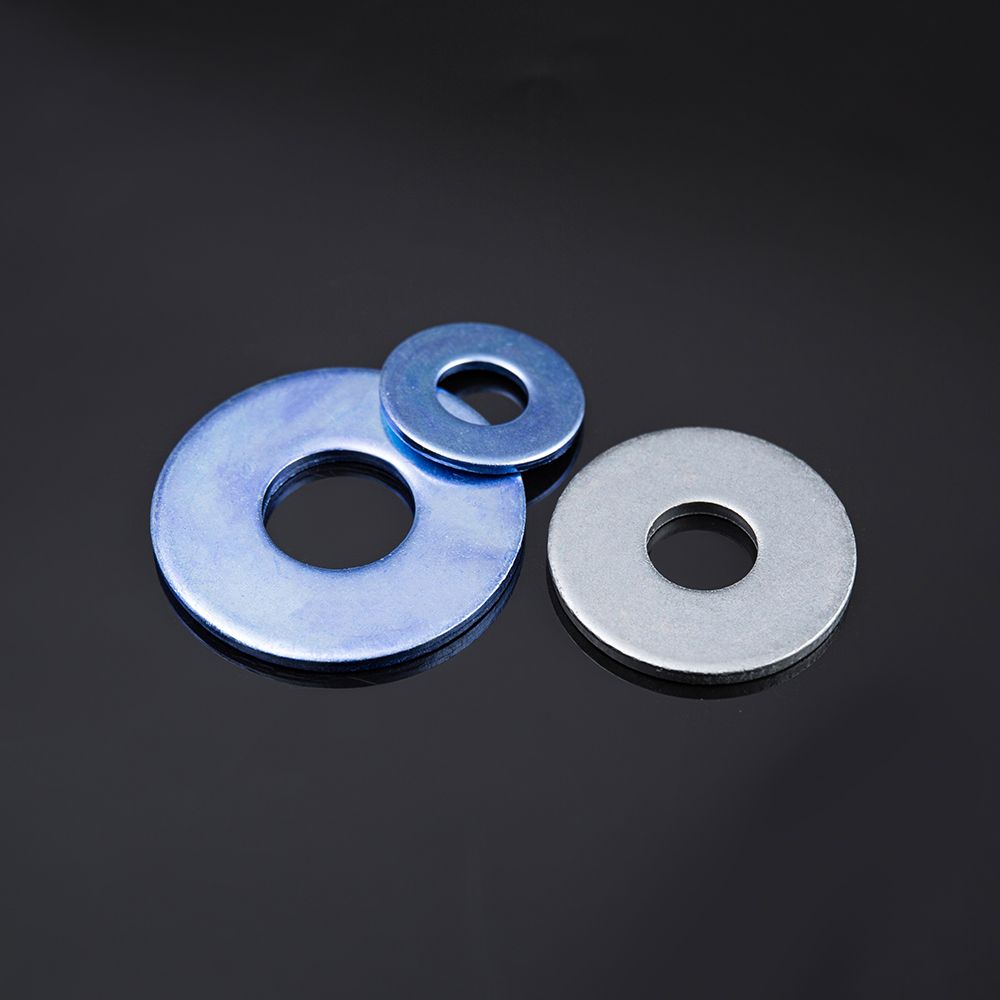
A legerősebb lehetőség és a legkönnyebben ellenőrizhető. A teher a fa teljes vastagságán áthalad, az alátétek szétterítik a felületen, és egy nejlonbetétes rögzítőanya tartja ott. Használja, amikor mindkét oldal elérhető: padok, konzolok, gépalapok, szerkezeti csatlakozások.
Az MDF-ben, rétegelt lemez éleiben és nyomtatott műanyagban a forrasztópákával durván 250 Celsius fokon beépített sárgaréz hőre beállított betét olyan gépi menetet hoz létre, amely túléli az ismételt összeszerelést. Tömör fában ez a leggyengébb a négy horgony közül.
Ha egy gépcsavarnak közvetlenül a fába kell beleharapnia, fúrjon a csavar kisebb átmérője és a dőlésszög átmérője közé, amely nagyjából a fő átmérő 0,8–0,9-ét éri el, majd tesztelje az illeszkedést a törmeléken, mielőtt hozzáérne a valódi részhez.
| Gépcsavar | Menetemelkedés | Fő átmérő | Pilóta furat, puhafa | Pilóta furat, keményfa |
| 6-32 UNC | 32 TPI | 0,138 hüvelyk (3,5 mm) | 7/64 hüvelyk (2,8 mm) | 3 mm (0,118 hüvelyk) |
| 8-32 UNC | 32 TPI | 0,164 hüvelyk (4,2 mm) | 1/8 hüvelyk (3,2 mm) | 9/64 hüvelyk (3,6 mm) |
| 10-24 UNC | 24 TPI | 0,190 hüvelyk (4,8 mm) | 9/64 hüvelyk (3,6 mm) | 5/32 hüvelyk (4,0 mm) |
| 1/4-20 UNC | 20 TPI | 0,250 hüvelyk (6,4 mm) | 13/64 hüvelyk (5,2 mm) | 7/32 hüvelyk (5,6 mm) |
| M6 x 1,0 | 1,0 mm | 6,0 mm | 5,0 mm | 5,2 mm |
Két szabály tartja ezeket a számokat őszintén. A keményfa nagyobb lyukat szeretné, a puhafa és a rétegelt lemez élei a kisebbet, és minden olyan lyuk, amely lehetővé teszi a csavar forgását, már meghibásodott. Másodszor, a csupasz fában lévő gépi menetek sokkal kevésbé ellenállnak a vibrációnak, mint a durva famenetek, ezért adjon hozzá egy ellenanyát, egy menetrögzítő anyagot vagy egy osztott alátétet, amikor a csatlakozás elmozdul.
Ha egy kötést egyszer összeszerelnek, főként kihúzva terhelik és soha nem szedik szét, akkor egy facsavar vagy szerkezeti csavar minden alkalommal ugyanabba a furatba üti a gépcsavart.
A megrendelés öt mezője határozza meg, hogy az alkatrész első alkalommal megfelel-e: menetszabvány és menetemelkedés, hossz és mérési módszer, fej és hajtás, anyag és felület, valamint a tételhez tartozó ellenőrzési dokumentumok.
Egy beszállító, aki egy fedél alatt hidegfejezéssel, melegkovácsolással és CNC-megmunkálással rendelkezik, ezeket a mezőket nyomatban tudja tartani. A Zhejiang Chance & Union Import and Export Co., Ltd., egy családi kézben lévő, rozsdamentes acélból, ötvözött acélból, alumíniumból és sárgarézből álló kötőelem-exportőr, több mint 25 ország vásárlói számára kínál szabványos és egyedi nem szabványos csavarokat rajzból vagy mintából.
Igen, egyszer összeszerelt könnyű kötésekhez. Fúrjon a kisebb és a osztásköz átmérője között, tartsa röviden a csavart, és észrevehetően kisebb kihúzásra számítson, mint egy azonos átmérőjű facsavarnál. Minden olyan csuklóhoz, amely terhelést hordoz vagy kétszer válik szét, használjon helyette betétet vagy anyát.
Körülbelül 5,0 mm puhafában és 5,2 mm keményfában, amely az M6-os menet kisebb, 4,77 mm-es átmérője és 5,35 mm-es menetemelkedési átmérője között helyezkedik el. Először tesztelje a törmeléket, mert a fajok és a nedvességtartalom egyaránt megváltoztatja az illeszkedést.
Nem. A facsavarnak durva, éles szélű menete és kúpos hegye van, amely szálakat vág. A gépcsavar 60 fokos menettel, tompa véggel és szabványos UNC, UNF vagy metrikus menetemelkedéssel rendelkezik, amely illeszkedik egy anyához, betéthez vagy menetes furathoz. A fagépcsavar egyszerűen egy fába horgonyzott gépcsavar.
A horgony szab határt. Az alátéttel és anyával ellátott átmenőcsavar sokszor nagyobb terhelést hordoz, mint a csupasz fába csavart gépcsavar, és egy menetes betét hosszától függően a kettő közé esik. Mérje meg a hardvert a horgony névleges kapacitása alapján, ne a csavar átmérője alapján.