


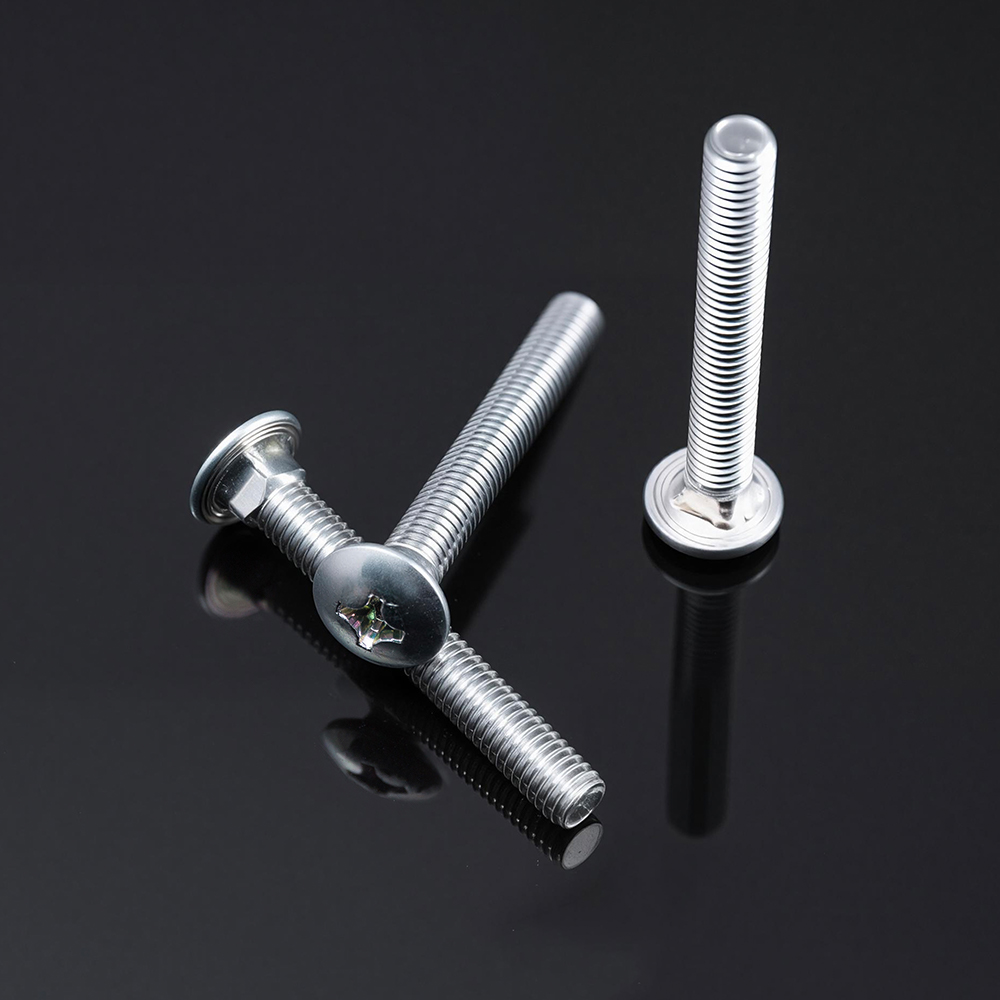
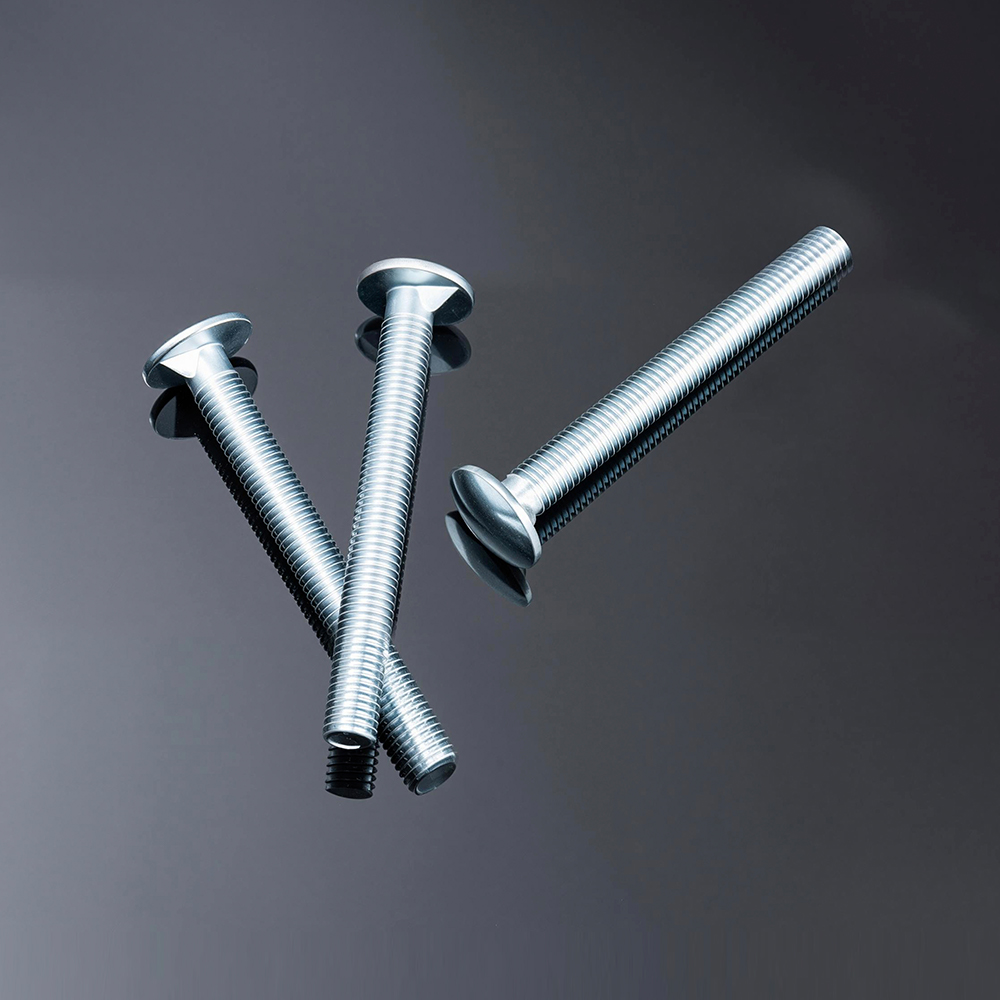
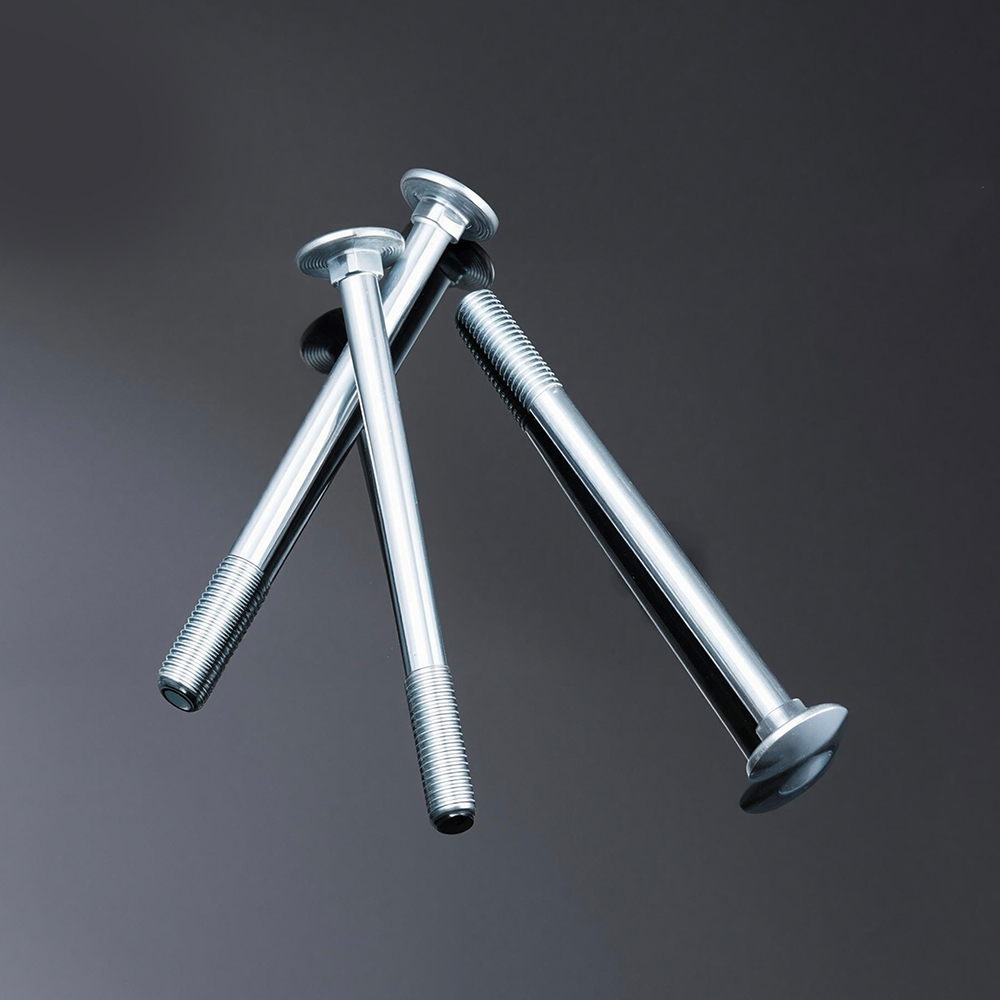
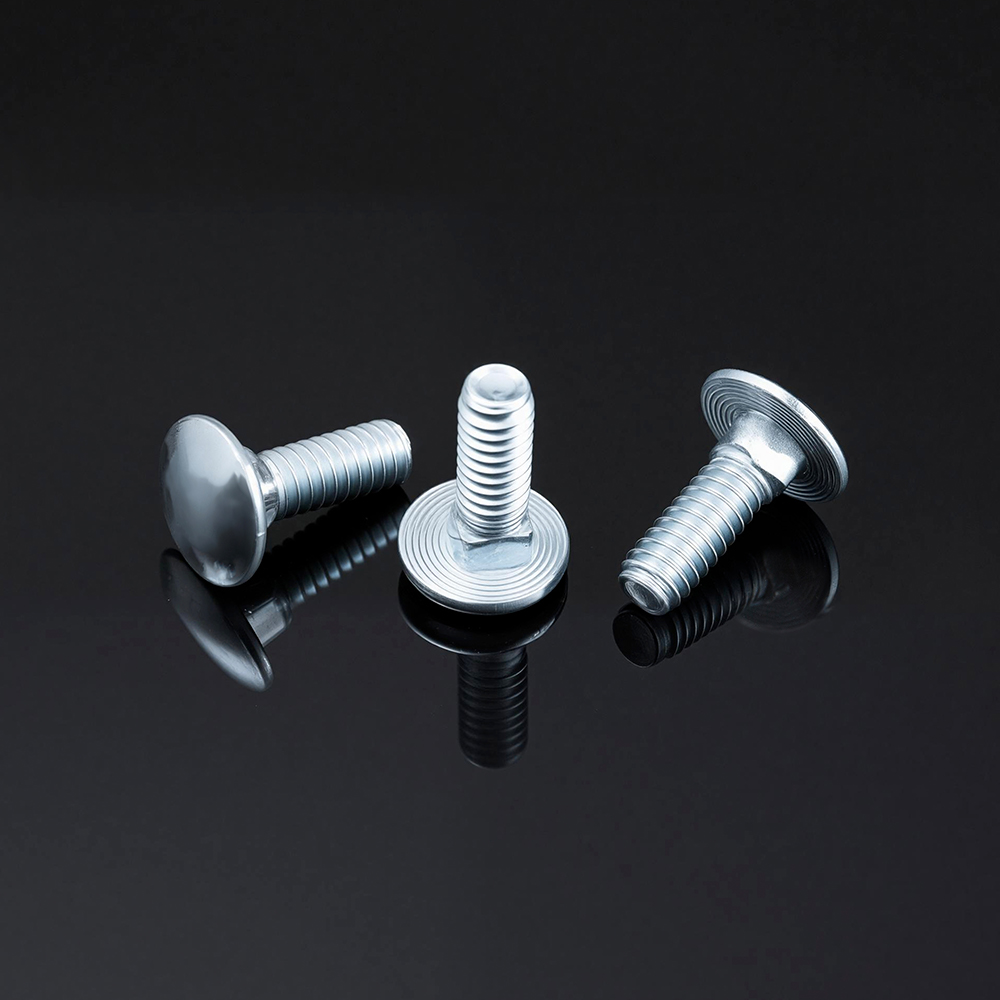



Egyező négyszögletes nyakú beágyazási mélység és süllyesztett fej a maximális kihúzási ellenállásért puhafában és keményfában
A mechanikai teljesítmény a kocsicsavar A fában való csatlakozást alapvetően két egymástól függő geometriai paraméter határozza meg: a négyzet alakú nyak beágyazási mélysége (amely az elfordulás elleni reteszelést biztosít) és a kerek fej süllyesztési mélysége (amely szabályozza az öblítést és a terheléseloszlást). A maximális kihúzási ellenállás elérése anélkül, hogy fahasadást okozna, eltérő stratégiákat igényel a puhafánál és a keményfánál az eltérő sűrűségük, nyomószilárdságuk és tönkremeneteli módjuk miatt.
1. Fa szubsztrátum tulajdonságai: Puhafa vs. keményfa
A fa sűrűsége és szilárdsága közötti alapvető különbségek közvetlenül meghatározzák, hogy az egyes hordozók hogyan reagálnak a csavarbeágyazásra és a süllyesztésre. Az alábbi táblázat a legfontosabb szerkezeti tulajdonságokat hasonlítja össze:
| Tulajdonság | Puhafa (pl. fenyő, luc, fenyő) | Keményfa (pl. tölgy, bükk, juhar) |
|---|---|---|
| Tipikus sűrűségi tartomány (kg/m³) | 350-550 | 640-840 |
| Hajlítási szilárdság (MPa) | 14–50 (C14–C50 osztály) | 30–70 (D30–D70 fokozat) |
| Nyomószilárdság (MPa) // szemcse | ~40-46 (luc/fenyő) | Jelentősen magasabb |
| Keménység (Brinell) // szemcse | 3,2 – 4,0 | Magasabb (tölgy ~5,5) |
| Hibaüzemmód túlhúzás alatt | Farostok tömörítése/zúzása | Szemcsevonalak mentén hasadás/repedezés |
| A kocsicsavarok tipikus alkalmazásai | Deszkázás, fakeretezés, generálkivitelezés | Nehéz faszerkezetek, bútorok, tengeri priccsek |
2. Négyszögletes nyak beágyazási mélységi követelmények
A négyzet alakú nyak funkciója az, hogy beágyazódik a fába, hogy megakadályozza a csavarok elfordulását az anyák meghúzásakor, így nincs szükség csavarkulcsra a fej oldalán. A beágyazási mélységet – azt, hogy a négyzet alakú szakasz milyen mélyen hatol be a fába – az aljzat összenyomhatóságához és nyírószilárdságához kell igazítani.
- Puhafa-stratégia (megnövelt beágyazási mélység): A puhafák kisebb sűrűséggel és nyomószilárdsággal rendelkeznek. A megbízható elfordulásgátló reteszelés eléréséhez a négyzet alakú nyakat a teljes mélységébe kell húzni, lehetővé téve, hogy a sarkok teljesen elmozduljanak és megragadják a környező farostokat. Mivel a puhafa rostok összenyomódnak, nem pedig hasadnak, a teljes mélységű beágyazás maximális mechanikai reteszelést biztosít a repedés kockázata nélkül.
- Keményfa-stratégia (precíziós beágyazás): A keményfák sűrűbbek és hajlamosabbak a hasadásra. Ezeknél az anyagoknál a szögletes nyaknak továbbra is teljesen be kell ágyaznia a maximális kihúzási ellenállás érdekében, de a vezetőfuratot nagyobb pontossággal kell megmunkálni. A négyzet alakú nyak szorosan illeszkedő mélyedést vagy óvatos ütögetést igényel, hogy elkerülje a fa széthúzását. Általános mérnöki szabvány, hogy a nyak méretéhez illeszkedő négyzet alakú hornyot előre gyártanak a 100%-os pontos beágyazás érdekében, nulla elfordulási tűréssel.
Mindkét esetben a hiányos szögletes nyakbeágyazás – ahol a nyak büszkén ül a fa felületére – a csavar kipörgésének és kilazulásának elsődleges oka. Megfelelően beágyazva a négyzet alakú nyak létrehozza azt a mechanikus zárat, amely a kocsicsavarokat hatékonyan teszi lehetővé az egyoldalas összeszereléshez.
3. A fej süllyesztő mélysége: az öblítés és a szerkezeti integritás kiegyensúlyozása
Az ellensüllyesztés lehetővé teszi, hogy a kerek fej egy szintben legyen az anyag felületével vagy az alatt, így sima felületet biztosít és eltávolítja az éles kiemelkedéseket. A süllyesztés mélységét azonban gondosan ellenőrizni kell, hogy elkerüljük a fa gyengülését.
- Puhafa (mélyebb süllyesztés elfogadható): Összenyomhatóságának köszönhetően a puhafa mélyebb süllyesztést is képes befogadni hasadás nélkül. A csavarfej összenyomja az alatta lévő szálakat, így stabil csapágyfelületet hoz létre. A megfelelő csavarfej-érintkezés nélküli túlsüllyesztés azonban csökkentheti a hatékony teherbíró területet, növelve a fa helyi feszültségét.
- Keményfa (sekély vagy precíziós süllyesztés szükséges): A keményfák sekélyebb süllyesztést igényelnek, gondosan megmunkálva egy ásóval. A keményfában lévő mély süllyesztők feszültségemelőket hoznak létre, amelyek az anya meghúzásakor a szemek széthasadását idézhetik elő. A cél az, hogy egy sík felületet érjünk el, miközben a lehető legnagyobb keresztmetszetű faanyagot megőrizzük.
4. Kombinált hatás a kihúzási ellenállásra és a hasadás megelőzésére
A maximális kihúzási ellenállás – a csavarnak a fán való áthúzásához szükséges erő – akkor érhető el, ha mind a négyzet alakú nyak, mind a csavarfej optimálisan illeszkedik a fához, anélkül, hogy annak integritását veszélyeztetné.
- Puhafa: A mély, teljes mélységű, négyzet alakú nyakbeágyazás mérsékelt süllyesztéssel kombinálva biztosítja a legnagyobb kihúzási ellenállást. A farostok összenyomódnak a nyak körül és a fej alatt, erős mechanikus reteszelést hozva létre. A hasadás kockázata csekély, ha a csavarszárnál valamivel kisebb vezetőlyukat fúrnak.
- Keményfa: Ugyanaz a teljes mélységű beágyazás szükséges az elfordulás megakadályozásához, de a süllyesztésnek sekélyebbnek és precízen megmunkáltnak kell lennie. A négyzet alakú nyaknak teljesen illeszkednie kell, de a vezetőlyuk tűrésének szűknek kell lennie, hogy elkerülje a hasadási feszültségeket. Keményfánál a fej és az anya alatti alátétek segítik a terhelés elosztását, és tovább csökkentik a zúzódás vagy hasadás kockázatát.
Az iparági adatok azt sugallják, hogy a kocsicsavarok beszerelési problémáinak több mint 80%-a – beleértve a csavarok elpördülését és az anyagrepedést – a nem megfelelő furatfeldolgozással, nem pedig magával a csavarral kapcsolatos. Az előre fúrt vezetőlyuk, a csak a fej mélységéig süllyesztés és a teljesen négyszögletes nyakú ülés mindkét fafajnál a sikeres beépítés három pillére.
5. Gyártási és minőségi perspektíva
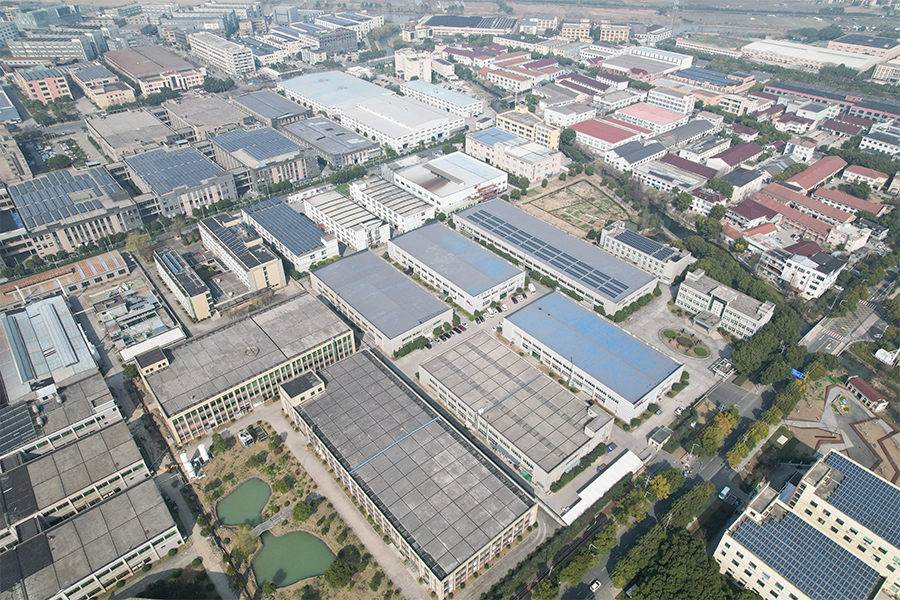
A kocsicsavarok gyártásának pontossága közvetlenül befolyásolja a négyzet alakú nyak geometriájának konzisztenciáját – ez kulcsfontosságú tényező a különböző fafajták megbízható beágyazásának elérésében. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) a SEA Monies Metal Co., Ltd. alá tartozó családi vállalkozás, amely 20 éves családi tapasztalatot és minőségi örökséget örökölt a fémgyártás területén. A Shengzhao Metal erős termelési kapacitására és az ellátási lánc előnyeire támaszkodva a kiváló minőségű fémtermékek kutatás-fejlesztésére, gyártására és globális értékesítésére szakosodtunk. A család precizitásra, szigorú munkavégzésre és hosszú távú elkötelezettségre való törekvéséhez ragaszkodva stabil és megbízható termékeket és szolgáltatásokat kínálunk ügyfeleink számára szerte a világon.
A gyár robusztus kutatás-fejlesztési és gyártási képességeit kihasználva nagy szilárdságú szegecsekre, csavarokra, anyákra, alátétekre, csapokra, csavarokra és különféle nem szabványos egyedi alkatrészekre specializálódtunk. Termékpalettánk olyan anyagokat foglal magában, mint a rozsdamentes acél, ötvözött acél, alumíniumötvözet, réz és speciális ötvözetek, olyan eljárásokat alkalmazva, mint a hidegfejezés, melegkovácsolás és CNC megmunkálás. Termékeinket több mint 25 országba exportálják, több mint 200 ügyfelet szolgálva ki.
A Chance & Union elkötelezett amellett, hogy zökkenőmentesen összekapcsolja a „Kínában gyártott” terméket a nemzetközi piaccal, és a globális ügyfelek számára egyablakos rögzítési megoldásokat kínál a kutatás-fejlesztéstől a tömeggyártásig a professzionális technológia és a kivételes minőség révén. A kocsicsavarok esetében szigorú tűréseket tartunk fenn a négyzet alakú nyak méretére és a fej geometriájára vonatkozóan, hogy egyenletes beágyazási teljesítményt biztosítsunk puhafában és keményfában egyaránt.
6. Gyakran Ismételt Kérdések (GYIK)
- 1. kérdés: Használjak rozsdamentes acél vagy horganyzott kocsicsavarokat nyomással kezelt fűrészáruhoz?
V: A nyomással kezelt fűrészáru olyan vegyi anyagokat tartalmaz, amelyek felgyorsítják a szabványos acél korrózióját. A 18-8 rozsdamentes acél kocsicsavarokat gyakran ajánlják nyomással kezelt fűrészáruhoz, mivel kiváló korrózióállóságuk. Zhejiang Chance & Union Import and Export Co., Ltd. A (Chance & Union) tűzihorganyzott és rozsdamentes acél opciókat (304/316) egyaránt kínál, hogy megfeleljen az Ön speciális környezeti kitettségnek és élettartamra vonatkozó követelményeinek. - 2. kérdés: Hogyan akadályozhatom meg a kocsi csavarjának elfordulását, ha nem férek hozzá a fej oldalához?
V: A négyzet alakú nyakat kifejezetten úgy tervezték, hogy megakadályozza a kipörgést, amikor teljesen be van ágyazva a fába. Győződjön meg arról, hogy a vezetőlyuk átmérője megfelelő (kicsit kisebb, mint a szár), és hogy a négyzet alakú nyak teljesen bele van húzva az anyagba. Ha a fa súlyosan elhasználódott, vagy a lyuk megnagyobbodott, egy nejlon ellenanya vagy kettős anya segíthet a szerelvény rögzítésében. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) azt javasolja, hogy a végső meghúzás előtt ellenőrizze a szögletes nyakú ülést. - 3. kérdés: Mekkora a javasolt vezetőfurat mérete keményfában készült kocsicsavarokhoz?
V: Keményfához fúrjon elő egy 1/16 hüvelykkel kisebb vezetőlyukat, mint a csavarszár átmérője, hogy elkerülje a hasadást. A négyzet alakú nyak óvatos ütögetést vagy előre megmunkált mélyedést igényel a teljes beágyazáshoz. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) a precíziós keményfa alkalmazásokhoz lépcsőzetes fúrási eljárás vagy külön süllyesztő bit használatát javasolja, hogy elkerülje a feszültségkoncentrációt és a repedést.
Menetinterferencia kezelése tűzihorganyzott hengeres csavaroknál: Hogyan kompenzálja a centrifugálás és a horganyzás utáni menetfúrás a bevonatképződést az ISO 965-1 szerint
A tűzihorganyzás (HDG) kivételes korrózióvédelmet biztosít kocsi csavarok kültéri faszerkezetekben használják, de az eljárás jelentős mérnöki kihívást jelent: a cinkbevonat vastagságot ad mind a külső (csavar), mind a belső (anya) menetnek, ami potenciálisan túllépi az ISO 965-1 által meghatározott menettűrési határokat. Ez az "interferencia" megfelelő kompenzáció nélkül megnehezítheti vagy lehetetlenné teheti az összeszerelést. Ez a cikk elmagyarázza, hogyan lehet két kulcsfontosságú eljárást – a centrifugálást és a horganyzás utáni menetfúrást – alkalmazni a szál funkcionális illeszkedésének helyreállítására.
1. Az ISO 965-1 menettűrés és a bevonat megengedett mennyiségének problémája
Az ISO 965-1 meghatározza a szabványos metrikus menetprofilt, meghatározott tűrésekkel a belső és külső menetekhez. Tűzihorganyzott kötőelemeknél a bevonat vastagságát kiegészítő rétegként kell számolni mind a csavarmeneten, mind az anyameneten. A kumulatív hatás nullára csökkentheti a menethézagot, vagy akár negatív ráhagyást is létrehozhat – ami azt jelenti, hogy az anya egyszerűen nem fog rácsavarni a csavarra.
Az alábbi táblázat bemutatja a HDG bevonat hatását a menetméretekre egy M12 csavar és anya kombináció esetén.
| Paraméter | Bevonat nélküli (névleges) | HDG-vel (kétoldalas bevonattal) | Zavarok felhalmozódása |
|---|---|---|---|
| Csavarmenet fő átmérője | 12.000 mm | 12.000 2 × bevonat = 12.080 mm | Menethézag csökkenése: összesen 0,160 mm-ig |
| Anyamenet kisebb átmérője (belső) | 10.500 mm | 10.500 - 2 × bevonat = 10.420 mm | |
| Hatékony szálillesztés | A távolság az ISO 965-1 tűréshatáron belül van | Potenciális nulla vagy negatív távolság | Az interferencia megakadályozza az összeszerelést |
Megjegyzés: Az M12 kötőelemek tipikus HDG bevonatvastagsága oldalanként 40–60 µm. A csavar teljes radiális felhalmozódása (nagy átmérő) és az anya belső csökkenése (kis átmérő) együtt jelentős illeszkedési problémát okoz.
2. 1. kompenzációs eljárás: centrifugálási centrifugálás (centrifugális centrifugálás)
A centrifugálást közvetlenül a horganyfürdő után alkalmazzák, miközben a bevonat még megolvadt. A rögzítőelemet egy perforált kosárba helyezik, és nagy sebességgel megpörgetik, és a felesleges cinket kilövi a szálakból és más felületekről. Ez a folyamat három kritikus eredményt ér el:
- Egyenletes bevonat vastagság: A fonás révén a bevonat a fonalhegyeken és a gyökereken egyenletesebb, vékonyabb rétegre csökken – általában 30–50 µm-re nagyobb rögzítők esetén. Ez segít minimalizálni a felhalmozódást a kritikus átmérőjű zónákon.
- Száltisztítás: A felesleges cink eltávolításával a fonás segít megőrizni a cérnaprofilt, megakadályozva a cérnagyökerek vagy -hegyek durva kitöltését, és csökkenti a nagyobb interferencia kockázatát.
- Szabályozott variáció: A jól ellenőrzött centrifugálás csökkentheti a bevonat vastagságának ingadozását egy tételben, így a későbbi ütögetési folyamat kiszámíthatóbbá és megbízhatóbbá válik.
A centrifugálás azonban önmagában nem mindig elegendő az ISO 965-1 illeszkedés eléréséhez, különösen a nagyobb átmérőjű (M16 és nagyobb) csavarok esetében, amelyeknél nagyobb a bevonat követelmény. Másodlagos kompenzációs lépésként gyakran van szükség horganyzás utáni menetfúrásra.
3. 2. kompenzációs folyamat: horganyzás utáni menetfúrás vagy menetkefés
A horganyzás utáni menetfúrás (vagy menetkefés) azt jelenti, hogy egy edzett menetfúrót vagy kefét vezetnek át a bevont meneten, hogy a felesleges cinket szelektíven távolítsák el a menetszélekről és a bordákról anélkül, hogy a csupasz acél szabaddá válna. Ezt a folyamatot a bevonat lehűlése és megszilárdulása után hajtják végre.
- Szelektív eltávolítás: A menetfúró levágja vagy összenyomja a horganybevonatot a menetcsúcsokon és a szárnyakon, visszaállítja a menetprofilt szabványos geometriai alakra, miközben a maradék cinket érintetlenül hagyja a gyökéren és más felületeken a korrózióvédelem érdekében.
- Átmérő helyreállítása: A menetfúrás csökkenti a külső menet fő átmérőjét és megtisztítja a belső menet kisebb átmérőjét, visszaállítva az ISO 965-1 által megkövetelt hézagot. A menetfúrás utáni kívánt hézagokat általában szabványok határozzák meg, biztosítva a csavar és az anya zökkenőmentes összeszerelését.
- A bevonat tartósítása: Megfelelően végrehajtott horganyzás utáni menetfúrás csak a fölösleges cinket távolítja el – körülbelül 10–15 µm-re a bordáktól – anélkül, hogy a bevonat az ASTM A153 vagy ISO 1461 által megkövetelt minimális helyi vastagság alá csökkenne.
Számos gyártó, köztük a Chance & Union, az ellenőrzött centrifugálás és a precíziós menetfúrás kombinációját alkalmazza annak biztosítására, hogy a HDG kocsicsavarok következetesen megfeleljenek az ISO 965-1 illeszkedési követelményeinek, miközben megőrzik a bevonat integritását.
4. Gyártási perspektíva: Következetes menetillesztés elérése
A centrifugálás és a horganyzás utáni menetfúrás kombinációja gondos folyamatszabályozást igényel. A legfontosabb változók közé tartozik a bemerítési idő, a kihúzási sebesség, a centrifuga sebessége, a csap geometriája és a másodlagos műveletben használt vágási paraméterek. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) a SEA Monies Metal Co., Ltd. alá tartozó családi vállalkozás, amely 20 éves családi tapasztalatot és minőségi örökséget örökölt a fémgyártás területén. A Shengzhao Metal erős termelési kapacitására és az ellátási lánc előnyeire támaszkodva a kiváló minőségű fémtermékek kutatás-fejlesztésére, gyártására és globális értékesítésére szakosodtunk. A család precizitásra, szigorú munkavégzésre és hosszú távú elkötelezettségre való törekvéséhez ragaszkodva stabil és megbízható termékeket és szolgáltatásokat kínálunk ügyfeleink számára szerte a világon.
A gyár robusztus kutatás-fejlesztési és gyártási képességeit kihasználva nagy szilárdságú szegecsekre, csavarokra, anyákra, alátétekre, csapokra, csavarokra és különféle nem szabványos egyedi alkatrészekre specializálódtunk. Termékpalettánk olyan anyagokat foglal magában, mint a rozsdamentes acél, ötvözött acél, alumíniumötvözet, réz és speciális ötvözetek, olyan eljárásokat alkalmazva, mint a hidegfejezés, melegkovácsolás és CNC megmunkálás. Termékeinket több mint 25 országba exportálják, több mint 200 ügyfelet szolgálva ki.
A Chance & Union elkötelezett amellett, hogy zökkenőmentesen összekapcsolja a „Kínában gyártott” terméket a nemzetközi piaccal, és a globális ügyfelek számára egyablakos rögzítési megoldásokat kínál a kutatás-fejlesztéstől a tömeggyártásig a professzionális technológia és a kivételes minőség révén. A HDG kocsicsavaroknál kettős kompenzációs megközelítést alkalmazunk: optimalizált centrifugálást a bevonat vastagságának szabályozására, majd precíziós horganyzás utáni menetfúrást annak biztosítására, hogy minden csavar megfeleljen az ISO 965-1 menetillesztési követelményeinek a sima anya összeszereléséhez.
5. Gyakran Ismételt Kérdések (GYIK)
- 1. kérdés: Általában mekkora bevonatvastagságot távolítanak el horganyzás utáni menetfúrással?
V: A menetfúrás általában 10–15 µm cinket távolít el a menetcsúcsokról – ez elegendő a hézag helyreállításához anélkül, hogy az alatta lévő acélt szabaddá tenné. Ez biztosítja, hogy az ASTM A153 által megkövetelt minimális bevonatvastagság (1,7 mil / 43 µm M20 csavaroknál) megmaradjon. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) vezérli ezt a folyamatot a menetillesztés és a korrózióvédelem fenntartása érdekében. - 2. kérdés: A centrifugálás önmagában elérheti az ISO 965-1 illeszkedést utólagos horganyzás nélkül?
V: Bizonyos esetekben, különösen a kisebb átmérőjű (M6–M10) csavarok könnyebb bevonattal, a centrifugálás önmagában is elfogadható meneteket eredményezhet. M12-es és nagyobb méreteknél, vagy ha szigorú ISO 965-1-es illeszkedés szükséges, szinte mindig szükség van horganyzás utáni menetfúrásra. Zhejiang Chance & Union Import and Export Co., Ltd. A (Chance & Union) mindkét eljárást alkalmazza, hogy minden átmérőnél egyenletes tételminőséget biztosítson. - 3. kérdés: Befolyásolja-e a horganyzás utáni menetfúrás a csavar korrózióállóságát?
V: Ha helyesen hajtják végre, a menetfúrás csak a fölösleges cinket távolítja el a menetcsúcsokról, megfelelő bevonatot hagyva a menetgyökereken és más kritikus felületeken. A csavar teljes korrózióállósága a sópermetes tesztben hasonló marad a kiaknázatlan rögzítőeleméhez. Zhejiang Chance & Union Import and Export Co., Ltd. A (Chance & Union) bevonatvastagság-ellenőrző jelentéseket készít, amelyek megerősítik az ASTM A153 vagy ISO 1461 szabványnak való megfelelést a koppintás után.