
Minden meghibásodott fémlemez-csatlakozás a három olyan döntés valamelyikére vezethető vissza, amelyeket még azelőtt hoztak meg, mielőtt a vezető hozzányúlna a rögzítőelemhez: rossz idom, rossz fúrási pont vagy rossz menetemelkedés az alapanyaghoz. A fémlemezek a puha 0,5 mm-es alumínium burkolattól a 3 mm-es hidegen hengerelt acél konzolokig terjednek, és az egyik vastagságra hangolt rögzítő vagy szabadon forog a másikban, vagy belépéskor elnyírja a panel szélét. Megérteni, hogyan önmetsző csavarok A lyukon belüli szálak tényleges vágása és formázása a kiindulópont a megfelelő alkatrész megadásához, nem pedig az alkatrésztárolóból való találgatásokhoz.
Az önmetsző rögzítőelem két feladatot lát el egyszerre: előrehaladtával egy illeszkedő menetet hoz létre, és rögzíti az összeillesztett rétegeket, miután behelyezték őket. A menetformázó változatok a fémet kifelé tolják ki anélkül, hogy az anyagot eltávolítanák, ami jól működik vékony, képlékeny lemezben, ahol az eltolt fém a menetgyökérbe áramlik. A menetvágó változatok hornyolt vagy hornyolt heggyel borotválják le az anyagot, ami vastagabb vagy keményebb laphoz illeszkedik, ahol a formázás egyébként megrepedne a panelen vagy túlzott nyomatékot generálna. A két kategória összekeverése a gyártóüzletek által jelentett lyukak eltávolításának egyetlen leggyakoribb oka.
Radiálisan kiszorítja az anyagot. A legjobb 1,5 mm-nél kisebb lemezekhez és lágyabb ötvözetekhez, ahol a szoros, gáztömör tömítés többet jelent, mint a nyers kihúzási szilárdság.
Eltávolítja az anyag felgöndörödését, ahogy halad előre. Előnyös 1,5 mm-es és nagyobb lapokhoz, vagy ismételt összeszerelési és szétszerelési ciklusokhoz.
A fúróhegyet egy vágómenettel kombinálja egy részben, kiküszöbölve az acélon a különálló vezetőfurat-lépést nagyjából 3 mm-ig.
A mérőszám a csomagolásra bélyegzett átmérőkód, amelyet az összeillesztendő két réteg közül a vékonyabbhoz kell kiválasztani, nem a vastagabbhoz. A vékony külső héjhoz túl nagy mérőeszköz a környező fémet látható gödröcskévé deformálja; a vastag konzolhoz túl kicsi idomszer csak néhány fordulatot forgat, mielőtt kifogyna a kapcsolódási mélységből.
A hossz kiszámítása a kötés típusától függően eltérő. Két lapon keresztül történő átlapolás esetén a csavarnak teljesen át kell haladnia mindkét rétegen, plusz két-három szabad meneten a hátoldalon, hogy megerősítse a teljes illeszkedést, túlzott kiemelkedés nélkül. Formált karimába vagy extrudált profilba hajtott csavar esetén a hossznak legalább három teljes menetnyi távolságot kell hagynia a karima felülete alatt, mivel kevesebb menet élesen csökkenti a kihúzási ellenállást, és több menet fenyegeti a belső falat.
| Lap kombináció | Tipikus műszer | Tipikus hossz |
| 0,6 mm to 0.6mm lap joint | No.6 | 9,5 mm |
| 1,0 mm to 1.6mm bracket | No.8 | 13 mm |
| 1,6 mm to 2.4mm frame | No.10 | 16 mm |
| 2,4 mm to 3.0mm structural | No.12 | 19 mm |
Az önfúró csavar hegyét egy pontszámmal osztályozzák, amely nagyjából megfelel annak az anyagnak a kombinált vastagságának, amelyen vezetőfurat nélkül át tud hatolni. Az 1. pont és a 2. pont hegyei 0,7–3,2 mm-es könnyű lemezeket kezelnek. A 3. pont hegyek ezt a tartományt 4,8 mm-re bővítik, az 5. pont hegyek pedig körülbelül 6,4 mm-es szerkezeti acél profilokhoz készültek. A tényleges kötegvastagság alatti névleges csúcs kiválasztása arra kényszeríti a telepítőt, hogy növelje a meghajtó nyomatékát a kompenzálás érdekében, ami növeli a cérnacsupaszítás vagy a fej leszakításának esélyét, ahelyett, hogy megoldaná a mögöttes eltérést.
A fuvolaszám ugyanolyan fontos, mint a pontok száma. Az egykaréjos fúróhegy hatékonyan távolítja el a forgácsot vékony lapon, de a vastagabb kötegekben elcsúszhat a középponttól; a hornyolt vagy szárnyas csúcs elvezeti a törmeléket a szerkezeti átmérőjű acél furatából, és csökkenti a behatolás megkezdéséhez szükséges axiális erőt. Ismételt gyártási futtatások esetén az anyagsávonkénti egy pontra vonatkozó szabványosítás a teljes munkára vonatkozó egy értékelés helyett a ciklusidőt és a selejtezési arányt előre láthatóan tartja a műszakok között.
Egy mérettel túl kicsi fúróhegy nem egyszerűen csak tovább tart a behatoláshoz. Helyi hőt termel, amely megkeményíti a furat élét, amely aztán ellenáll a következő menetformáló menetnek, és laza, alulnyomatékos kötést hoz létre, még akkor is, ha a vezető teljes ülésről számolt be.
A pontszerű kopást könnyű figyelmen kívül hagyni, mert fokozatosan romlik, nem pedig egyszerre. Egy friss Point 2 hegy kényelmesen megtisztíthat egy 3 mm-es köteget, de több ezer ciklus után ugyanaz a hegy elkezd küzdeni a 2 mm-es lappal, és a kezelők gyakran erősebb nyomással reagálnak, nem pedig a bitet felcserélik. A bitenkénti nyomkövetési ciklusszámok, még a munkaállomáson található egyszerű számlálólap esetén is, felfogják ezt az elsodródást, mielőtt kiugrásként megjelenne az elutasított illesztésekben. Az ugyanazon a vonalon két vagy három műszakot üzemeltető üzletek gyakran azt tapasztalják, hogy a műszakok közötti megdöbbentő bitcsere ahelyett, hogy a látható meghibásodásra várna, a selejtezési arány a hét folyamán laposabb marad.
A menetemelkedés, a szomszédos menetcsúcsok közötti távolság határozza meg, hogy az egyes menetek mennyi anyaggal érintkeznek, és milyen gyorsan halad előre a csavar forgásonként. A durva menetemelkedésű szálak hüvelykenként kevesebb menettel és mélyebb menetprofillal rendelkeznek, így erős ellenállást biztosítanak a vékony, puha lemez lecsupaszításával szemben, ahol minden menetnek erősen bele kell harapnia a korlátozott anyagba. A finom menetemelkedésű menetek több menetet tömörítenek ugyanarra a hosszúságra, így több érintkezési ponton osztják el a szorítóterhelést, ami megfelel a vastagabb lapoknak és a vibrációnak kitett alkalmazásoknak.
Az a keresztezési pont, ahol a finom osztás kezd felülmúlni a durva menetemelkedést, általában 1,6 mm és 2,0 mm közé esik, az ötvözet keménységétől függően. Ez alatt a sáv alatt a durva menet folyamatosan jobban megtartja a nyomatékot, mert egyszerűen nincs elég anyagmélység a finom menetek teljes kialakításához. E sáv felett a finom emelkedés ellenáll a menetcsupaszodásnak ismételt terhelési ciklusok hatására, mivel több menet osztozik ugyanazon a szorítóerőn, így egyetlen menet sem viseli el aránytalanul nagy részét a feszültségből.
A hangmagasság-kiválasztás kölcsönhatásba lép a folyásirány előtt kiválasztott pilotfurat-tűréssel is. Egy lyukasztott vagy fúrt lyuk, amely akár néhány századmilliméterrel is túlméretezett, lehetővé teszi, hogy a durva menetemelkedés szinte normálisan illeszkedjen, mivel a mélyebb menetprofilnak több megfogható anyaga van. Egy finom menetemelkedés ugyanabban a túlméretezett furatban sokkal nagyobb részt veszít rendelkezésre álló kapcsolatából, mivel minden egyes menet kezdetben sekélyebb. Ez az egyik oka annak, hogy a vastagabb, finom osztásközű összeállításokhoz készült gyártási rajzok általában szigorúbb próbalyuk-tűrést írnak elő, mint a vékony, durva osztású lapokra írt rajzok.
Két azonos vastagságú panel teljesen eltérően viselkedhet ugyanazon rögzítőelem alatt, ha az ötvözet összetételük eltérő. Az alumíniumlemez keménysége nagyjából egyharmada az enyhe acél keménységének egyenértékű vastagság mellett, így az acélra tervezett fúróhegy szinte túl könnyen átüti az alumíniumot, ami néha a rögzítőelem megingását okozza, mielőtt a menet összeakad. A rozsdamentes lemez a másik végén helyezkedik el, és sokkal nagyobb súrlódási hőt termel a behajtás során, ezért a rozsdamentes acéllal kompatibilis rögzítők általában keményebb tokkezelést végeznek a hegyen és a menetoldalon.
A hajlékonyság azt is befolyásolja, hogy mennyire elnéző egy ízület a túlzott vezetéshez. A puha alumínium a teljes ülésponton túl deformálódik, ami azt jelenti, hogy az acél forgatónyomatékra beállított hajtómű a tengelykapcsoló kioldása előtt tönkreteszi a környező panelt. A keményebb ötvözetek ellenállnak ennek a deformációnak, ami a kockázatot a menetcsupaszítás irányába tolja el, ahelyett, hogy a tengelykapcsoló beállítása túl agresszív lesz, ahelyett, hogy tönkremennének. A vezető nyomatékának és a tengelykapcsoló-beállításoknak az adott ötvözethez való igazítása, nem csak a vastagság, megszünteti ezt a rést.
Magán a rögzítőelemen a bevonatválasztás is kölcsönhatásba lép ezekkel az anyagi különbségekkel. A csupasz alumíniumba hajtott horganyzott szénacél csavar idővel enyhe galvanikus reakciót válthat ki nedves környezetben, fokozatosan meglazítva a csatlakozást, még akkor is, ha a kezdeti mechanikus illeszkedés megfelelő volt. Az alaplappal kompatibilis bevonattal ellátott kötőelemek vagy fizikai akadály, például nejlon alátét, ahol különböző fémeknek kell találkozniuk, elkerülik ezt a lassú lebomlást. Ritkán jelenik meg a szolgáltatás első heteiben, pontosan ezért hiányzik a kezdeti minőségellenőrzések során, és csak hónapokkal később kerül felszínre, mint egy megmagyarázhatatlan köteg laza illesztés.
A rögzítés következetessége kevésbé magából a csavarból, sokkal inkább az ismételhető beszerelési sorrendből adódik. Azok az üzletek, amelyek a legkevesebb visszahívást látják, általában ugyanazt az ellenőrzőlistát követik, függetlenül a kezelői tapasztalat szintjétől.
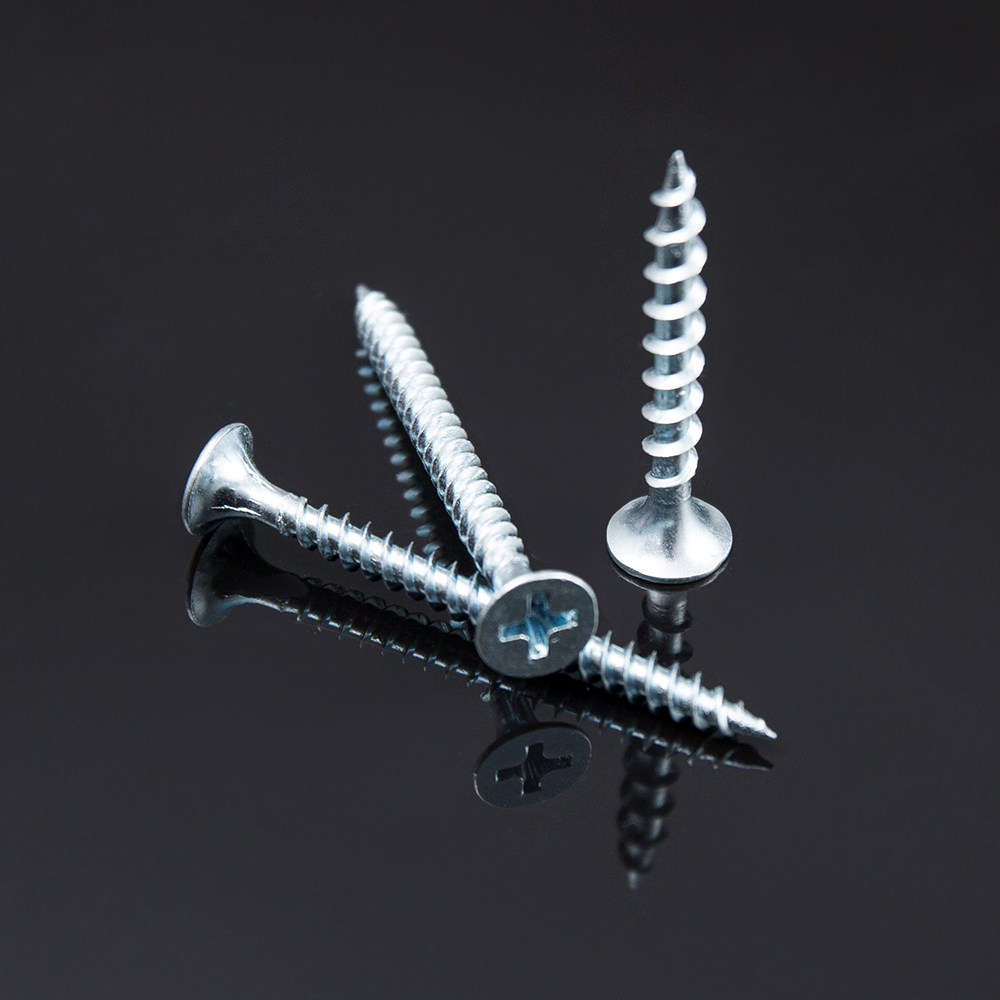 A merőleges beállítás és az állandó hajtási sebesség csökkenti a menet oldalterhelését a telepítés során.
A kísérleti lyukak külön megjegyzést érdemelnek. A vékony lemezben lévő menetformázó csavarok esetében a vezetőlyuk kihagyása általában jó, sőt előnyösebb, mivel a kialakított menet zavartalan anyagra támaszkodik a furat körül. A vastagabb lemezben lévő menetvágó csavarok esetében a csavar kisebb átmérőjének körülbelül 85 százalékát kitevő vezetőlyuk jelentősen csökkenti a meghajtó nyomatékot anélkül, hogy feláldozná a menetösszekötődést, és jelentősen meghosszabbítja a bit élettartamát nagy volumenű munkáknál.
A rögzítés csendes, de jelentős szerepet játszik a nyomaték állandóságában is. Azok a panelek, amelyek vezetés közben hajlíthatók, inkább elhajlásként veszik fel a kifejtett erő egy részét, mint befogást, ami később olyan kötésként jelenik meg, amely a kezdeti nyomatékellenőrzéskor helyesen olvas, de az első néhány terhelési ciklus után meglazul, amikor a panel megnyugszik. Ha az összeszerelés során a köteget szilárdan egy merev hátlaphoz szorítja, akár néhány másodpercre is, amíg a vezető behelyezi a rögzítőelemet, eltávolítja ezt a változót, és a nyomatékleolvasásokat sokkal megismételhetőbbé teszi egyik kezelőről a másikra.
A legtöbb helyszíni hiba a felismerhető minták rövid listájába sorolható, és mindegyik egy adott eltérésre utal, nem pedig véletlenszerű hibára.
| Tünet | Valószínű kiváltó ok | Helyesbítés |
| A csavar harapás nélkül forog | Túl kicsi a mérő, vagy túl nagy a lyuk | Növelje a mérőműszert vagy csökkentse a vezetőfurat méretét |
| A fej lepattan menet közben | A nyomaték túl magas az anyag keménységéhez képest | Csökkentse a tengelykapcsoló-beállítást, először ellenőrizze a törmeléket |
| Panel gödröcskék a fej körül | A mérő túl nagy a vékony külső laphoz | Lépjen le mérőműszer, adjon hozzá egy alátétfej-változatot |
| Laza ízület hetek szolgálati idő után | Durva hangmagasság used on thicker vibrating panel | Váltson finom osztásra, ellenőrizze újra a nyomaték specifikációját |
| A csavar vándorol a behatolás előtt | A fúróhegy túl agresszív lágyötvözethez | Válasszon alacsonyabb pontszámot, csökkentse az előtolási nyomást |
Hasznos diagnosztikai szokás, hogy minden gyártási futtatásból megtartunk egy kis sikertelen mintakészletet, és nagyítással megvizsgáljuk a menetprofilt. A lecsupaszított lyuk tiszta, sértetlen menetekkel magán a rögzítőelemen általában a lyuk vagy a mérőműszer eltérésére utal. A láthatóan kopott vagy lekerekített menetcsúcsokkal rendelkező rögzítőelem a túlzott meghajtási ciklusokra utal, amelyeket több ezer ciklussal korábban ki kellett volna cserélni.
Segít abban is, hogy a specifikáció megváltoztatása előtt elkülönítse a valódi rögzítőelem-hibát a folyamathibától. A ténylegesen rögzítési vagy nyomatékkalibrálási probléma megoldása érdekében nehezebb nyomtávra vagy más osztásra váltás gyakran új problémákat okoz, például megnövekedett bemélyedéseket, anélkül, hogy az eredeti panaszt megoldaná. A kiváltó okok rövid átvizsgálása, amely néhány sikertelen mintát összehasonlít a telepítési ellenőrzőlistával, mielőtt hozzányúlna az anyagjegyzékhez, általában gyorsabban megoldja a problémát, és elkerüli a szükségtelen cikkszám-módosításokat az egyébként jól teljesítő gyártási folyamat során.
Az ugyanazt a maroknyi lapkombinációt ismételten futtató üzletek esetében érdemes összeállításonként egy rövid specifikációs kártyát dokumentálni, ahelyett, hogy minden alkalommal a nulláról származtatják a méretet, a hosszt, a pontot és a osztásközt. Egy tipikus kártya felsorolja a két anyagréteget, azok vastagságát, a választottat fémlemez csavarok idomszer és hossz, fúrópont névleges érték, menetemelkedés típusa, célmeghajtó nyomatéka, és bármely vezetőfurat követelmény. Ennek a kártyának a munkarendhez való csatolása megszünteti a kétértelműséget a műszakok között, és az új operátorok számára olyan referenciát ad, amely nem függ a törzsi tudástól.
Ha egy új lapkombináció jelenik meg, amely még nem dokumentált, egy gyors, háromlépéses próbaüzem jól működik: hajtson meg egy mintát a gyártó alapvonali nyomatékával, és ellenőrizze, hogy nincs-e bemélyedés vagy lecsupaszítás, az eredmény alapján kis lépésekben állítsa be a nyomatékot mindkét irányban, majd rögzítse a beállítást, ha három egymást követő minta egyenletesen illeszkedik. Ez a próbamódszer néhány percet vesz igénybe, és megakadályozza, hogy egy teljes köteg ellenőrizetlen beállítás mellett lefusson.
A kötőelem kiválasztása a korróziónak való kitettséggel is kölcsönhatásba lép, bár ez a szempont a tisztán mechanikai illeszkedésen kívül esik. A belső konzolokat ritkán kell bevonni önfúró rögzítőelemek , de minden, ami időjárással, vízmosással vagy part menti levegővel szembesül, korrózióálló bevonattal vagy rozsdamentes szerkezettel rendelkezik, még akkor is, ha az alap mechanikai besorolása egyébként szabványos szénacél alkatrészt igényelne.
Az önmetsző csavar előrehaladtával elvágja vagy kialakítja saját menetét, de általában még mindig szüksége van egy vezetőlyukra a fémben. Az önfúró csavar egy fúróhegyet ad hozzá, így saját indítófuratot fúrhat, és egyetlen menetben kialakíthatja a menetet, ami felgyorsítja a vastagabb lapon való összeszerelést.
Az alulnyomott kötés továbbra is ellenáll a kéz forgásának, és eltávolításkor sértetlen menetek láthatók. A lecsupaszított lyuk kis ellenállással szabadon forog, és gyakran simított, lekerekített furatélt mutat, nem pedig meghatározott menetprofilt.
Lehetséges, de a mérőt a vékonyabb rétegre kell méretezni, hogy elkerüljük a bemélyedéseket, míg a hossznak továbbra is figyelembe kell vennie a vastagabb rétegen keresztüli teljes érintkezést. Ez az oka annak, hogy sok összeállítás egyetlen mérőeszközt használ, amelynek hossza kifejezetten a kombinált köteghez van kiválasztva, nem pedig egyedül.
Igen. A durva menetemelkedésű menetek gyorsabban haladnak forgásonként, mivel minden fordulat több lineáris távolságot tesz meg, ami lerövidíti a ciklusidőt a nagy volumenű futásoknál, ahol a vékony lemez nem igényel finom menetemelkedést.
Az alumínium kisebb erő hatására deformálódik, mint az acél, ezért az acélra kalibrált nyomatékbeállítás túlhajtja és begödröcskézi az alumíniumot a tengelykapcsoló leoldása előtt, míg ugyanez a beállítás alátámaszthatja az acélcsuklót. A nyomatékbeállításokat anyagonként kell ellenőrizni, nem pedig egyetlen alapértelmezésből feltételezni.